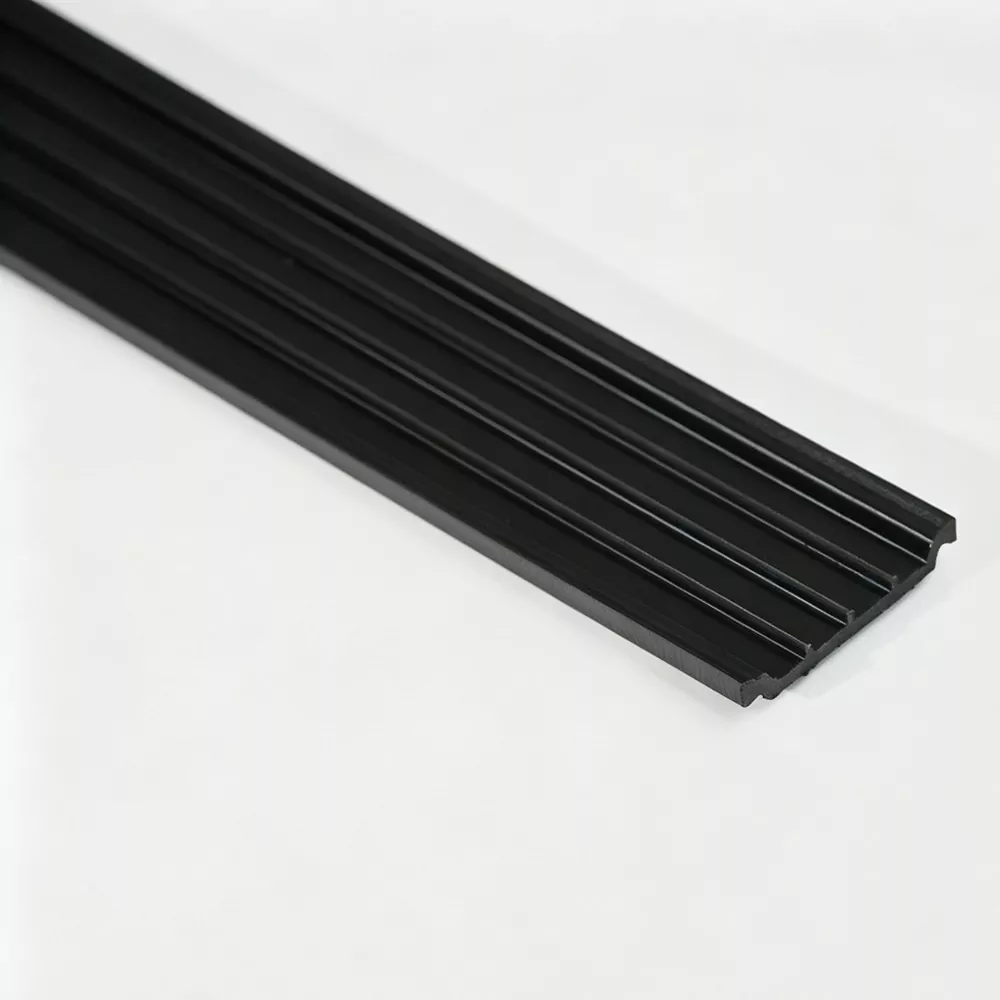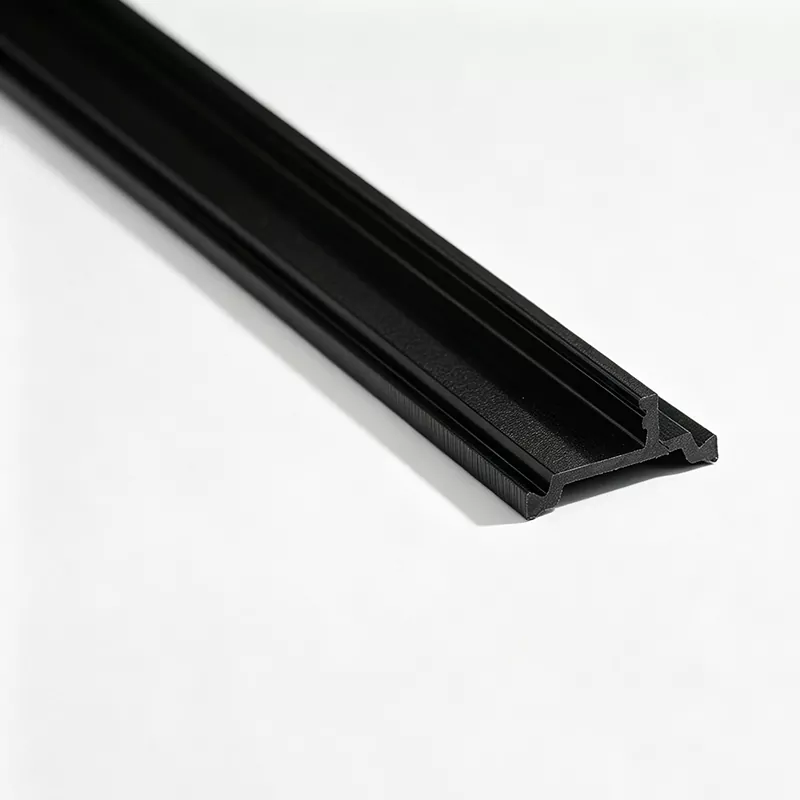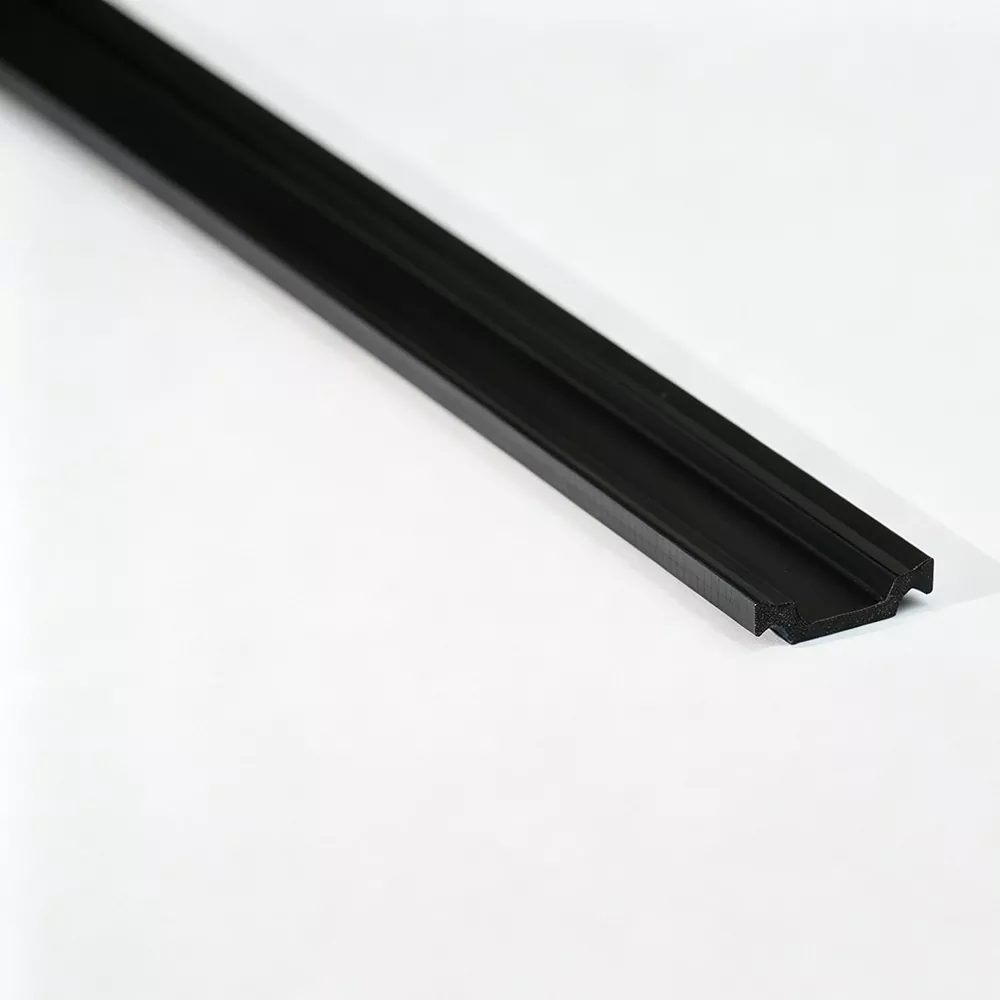
Thermal Break csíkoka termikusan törött alumínium rendszerek esetében nem csak egy alacsony vezetőképességű komponenstől függ. A szigetelőprofilnak pontosan illeszkednie kell az alumínium üreghez, mechanikusan rögzítve kell maradnia az összeszerelés során, és méretbeli stabilnak kell maradnia a szervizelés során. Ez az útmutató elmagyarázza, hogyan működnek a PA66 GF25 profilok, hogyan határozza meg az alumínium extrudálás a metszetet, hogyan befolyásolják a gyártási körülmények a konzisztenciát, és mely műszaki részleteket kell felülvizsgálni a specifikáció véglegesítése előtt.
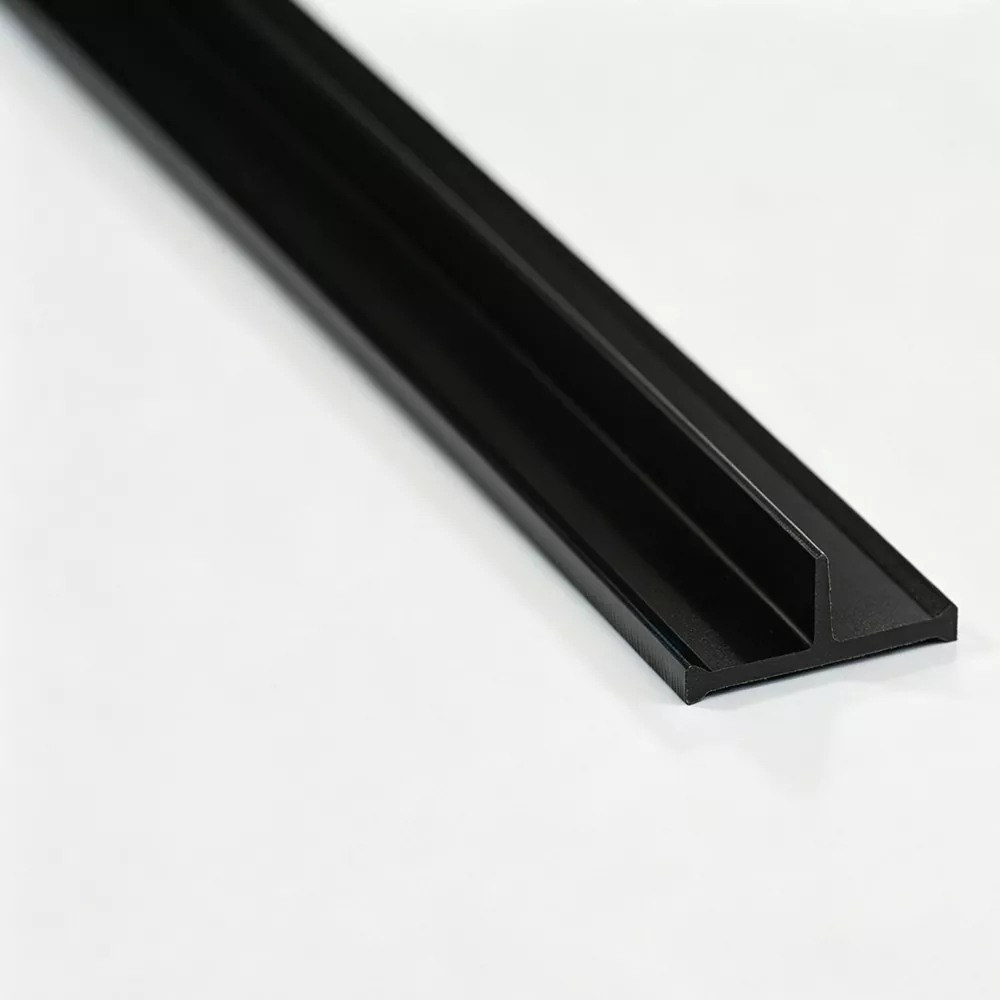
Termikusan törött alumínium keret esetén a szigetelő rész az elválasztott alumínium elemek között helyezkedik el, és megszakítja a közvetlen fémes hőátadási útvonalat. A PA66 GF25 azért alkalmas erre a feladatra, mert a nejlon mátrix nem fémes gátat biztosít, míg a 25%-os üvegszál-erősítés növeli a profilösszeállításhoz szükséges merevséget és méretstabilitást. A teljesítményt azonban nem csak az anyag határozza meg. Az üreg szélessége, az üreg mélysége, a horony geometriája, a reteszelés alakja, a szükséges elválasztás, a szalag vastagsága és a behelyezési vagy hengerlési mód egyaránt befolyásolja a szakasz kiválasztását. A megbízható specifikáció tehát a tényleges alumínium extrudálással kezdődik, és követi az alkatrészt az extrudáláson, hűtésen, alakításon, vágáson, ellenőrzésen és a végső összeszerelésen keresztül.
Kattintson az alábbi szakaszra, hogy közvetlenül a kívánt témára ugorjon.
Az alumínium hasznos ablakok, ajtók és homlokzati keretek kialakításában, mert egyesíti a szerkezeti szilárdságot a viszonylag kevés karbantartást igénylő felülettel. Magas hővezető képessége is kihívást jelent: ha a belső és külső alumíniumelemek fémmel közvetlenül össze vannak kötve, a hő folyamatos vezető úton haladhat át a kereten. A termikusan törött kialakítás megváltoztatja ezt az utat azáltal, hogy egy nem fémes részt helyez el a szétválasztott alumínium alkatrészek közé.
A céljaThermal Break csíkokezért nem egyszerűen „hiányt pótolni”. A behelyezett profilnak szabályozott elválasztást kell fenntartania, miközben szerkezeti interfészként is funkcionál. Az alumínium üregben ülve kell maradnia, ellenállnia kell az összeszerelési erők okozta mozgásnak, és meg kell őriznie a kész keret által megkövetelt geometriát. A termikus funkció és a mechanikai funkció összefügg.
Alapelv:az alumínium extrudálás biztosítja a keret szerkezetét, míg a poliamid szakasz megszakítja a közvetlen fémhidat a belső és a külső részek között. A végeredmény a termikus leválasztástól és a biztonságos rögzítéstől egyaránt függ.
A hő nem csak egy irányba mozog a kereten keresztül. Követi a rendelkezésre álló vezető utakat az anyagokon és a kötéseken keresztül. A folytonos alumínium út ezért megkerülheti a tervezett szigetelt üreget, kivéve, ha a rendszert úgy tervezték, hogy megszakítsa ezt az útvonalat. A helyesen elhelyezett poliamid szakasz csökkenti a közvetlen fém-fém kapcsolatot, és hosszabb, kevésbé vezető utat hoz létre az egységen keresztül.
Ezért a geometria legalább annyira számít, mint a névleges anyagleírás. Két, ugyanabból az erősített polimerből készült profil eltérően viselkedhet, ha szélességük, magasságuk, rögzítési formájuk vagy falvastagságuk nem felel meg a tervezett extrudálásnak.
A gyakorlati gyártás során az alkatrésznek túl kell élnie a behelyezés és a hengerlés során alkalmazott hatásokat is. Az a profil, amely jól szigetel, de az összeszerelés során megreped, az üregben megcsúszik, vagy nem rendelkezik kellő nyírószilárdsággal, nem nyújthat megbízható gyártási megoldást. A mérnöki cél a hőkimaradás elérése az összeszerelés stabilitásának feláldozása nélkül.
Emiatt a szakaszok kiválasztását az alumíniumprofillal kell kezdeni, nem pedig az általános termékcímkével. A forma a műszaki specifikáció része.
A 25%-os üvegszállal megerősített poliamid 66, amelyet általában PA66 GF25-ként azonosítanak, alkalmas termikusan leválasztott alumínium profilrendszerekhez, mivel egyesíti a nem fémes szerkezetet a szerelési felületen szükséges merevséggel. Az üvegszálak megerősítik a polimer mátrixot és segítik a profil alakját mechanikai terhelés mellett is.
Az építészeti profilgyártásban ennek a kombinációnak van egy gyakorlati előnye: a szigetelő szakasz várhatóan nem laza betétként fog működni. Precíz résszel van kialakítva, amelynek az alumíniummal érintkezve kell maradnia, miközben az összeszerelt keretet kezelik, gyártják és használják.
A megerősített mátrix javítja a merevséget és a mechanikai stabilitást, segítve a profilt, hogy ellenálljon az alumínium profilon belüli behelyezésnek, gördülésnek és folyamatos érintkezésnek.
A pontos méretek elősegítik, hogy a profil megfelelően illeszkedjen az üreghez, ami elengedhetetlen, ha az alumínium horony meghatározott reteszelési geometriával rendelkezik.
A poliamid szegmens megszakítja a közvetlen fém hőátadási útvonalat a különálló belső és külső alumínium részek között.
Az ellenőrzött extrudálási, hűtési és alakítási feltételek biztosítják a konzisztenciát a kész profil teljes hosszában.
A nagyobb szilárdságú anyag nem oldja meg automatikusan a hibás keresztmetszetet. Ha egy reteszelő elem túl nagy, a behelyezési erő túlzott mértékűvé válhat. Ha a kapcsolódási terület túl kicsi, előfordulhat, hogy a profil nem éri el a kívánt mechanikai tartást. Ha a falvastagság nem megfelelő, az összeszerelés során helyi feszültségek koncentrálódhatnak.
A PA66 GF25 ezért a tervezési rendszer egy részének tekintendő. Az anyagválasztásnak, az extrudálás minőségének és a szelvénygeometriának együtt kell működnie.
A nylon anyagok érzékenyek a nedvességre a feldolgozás során. A bejövő anyagszabályozás és a fegyelmezett extrudálási feltételek segítenek csökkenteni az olvadási viselkedés és a kész méretek változásait. Emiatt a gyártás megkezdése előtt érdemes ellenőrizni az anyag nedvességtartalmát, az olvadékfolyási jellemzőket és az üvegszál-tartalmat.
Ugyanez az elv vonatkozik a hűtésre és az alakításra is. A szerszámból kilépő profil még nem kész, méretstabil alkatrész. A downstream folyamat befolyásolja, hogy a metszet hogyan áll be végleges alakjába, és ezáltal milyen következetesen illeszkedik az alumínium üreghez.
Praktikus elvitel:A PA66 GF25 biztosítja az anyagalapot egy erős termikusan leválasztott interfészhez, de a kész profil továbbra is függ az extrudálás szabályozásától, a hűtéstől, az alakítástól, a méretellenőrzéstől és az alumínium extrudálással való kompatibilitástól.
Nincs olyan univerzális szalagrész, amely minden alumínium extrudáláshoz illeszkedik. Az alumíniumprofil által létrehozott üreg határozza meg a szigetelőelem számára rendelkezésre álló fizikai teret, míg a reteszelő szerkezet határozza meg az alkatrész tartási módját. A technikailag megalapozott kiválasztási folyamat ezért az extrudálás tanulmányozásával kezdődik, ahelyett, hogy pusztán a név alapján választana ki egy szakaszt.
Új termikusan bontott rendszer kifejlesztésekor a szükséges méreteket együtt kell figyelembe venni. Az üregmélység változása befolyásolhatja a profil magasságát. A horony alakjának megváltozása befolyásolhatja a reteszelés geometriáját. A szükséges elválasztás megváltoztatása befolyásolhatja a rendelkezésre álló falvastagságot. Ezek a méretek összefüggő tervezési problémát alkotnak.
| Alumínium profiltényező | Kapcsolódó szigetelési követelmény | Miért számít |
|---|---|---|
| Az üreg szélessége | Profil szélesség | A szakasznak túlzott lazaság vagy behelyezési erő nélkül kell elfoglalnia az üreget. |
| Az üreg mélysége | Profil magasság | A magasság befolyásolja, hogy az alkatrész hogyan helyezkedik el az alumíniumban, és hogy mekkora rögzítés érhető el. |
| Horony szerkezet | Záró geometria | A horony illeszkedése elengedhetetlen a stabil mechanikai rögzítéshez. |
| Szükséges elválasztás | Falvastagság és metszet alakja | A profilnak létre kell hoznia a tervezett nemfémes elválasztást anélkül, hogy az összeszerelést zavarná. |
| Összeszerelési folyamat | Beillesztési és gördülési kompatibilitás | A szakasznak el kell viselnie a választott gyártási móddal járó erőket és mozgást. |
Az alumínium profilrajz feltárhatja az üreg méreteit, a horony konfigurációját, a metszet tűréseit és a környező fal geometriáját, amelyet a terméknév nem közölhet. Ha a metszet szokatlan, a rajz csökkenti annak a kockázatát is, hogy látszólag hasonló profilt válasszunk, amely eltérő reteszelőszerkezettel rendelkezik.
A fontos információk közé tartozik az üreg szélessége és mélysége, a horony alakja, a tervezett tájolás, a szükséges elválasztás, valamint a végső keret által támasztott bármilyen méretkorlátozás. Az összeszerelési követelményeket egyidejűleg rögzíteni kell.
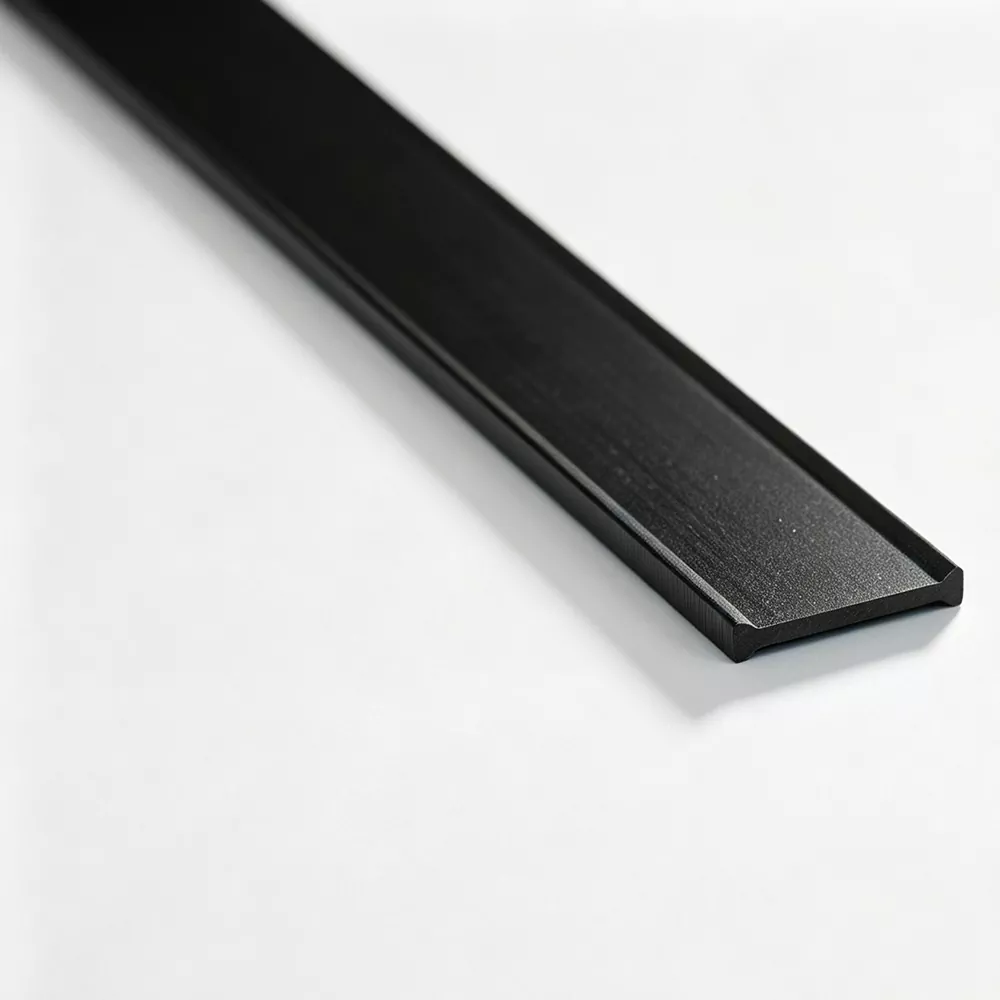
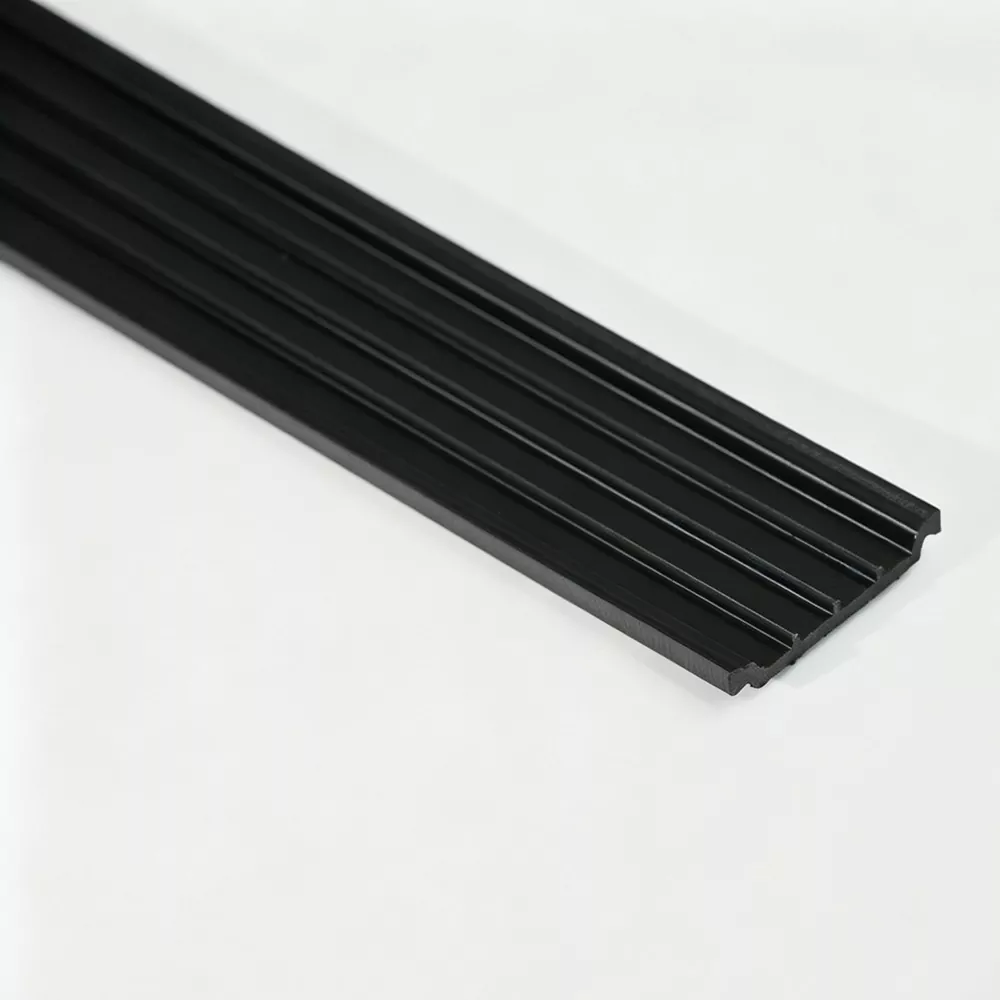
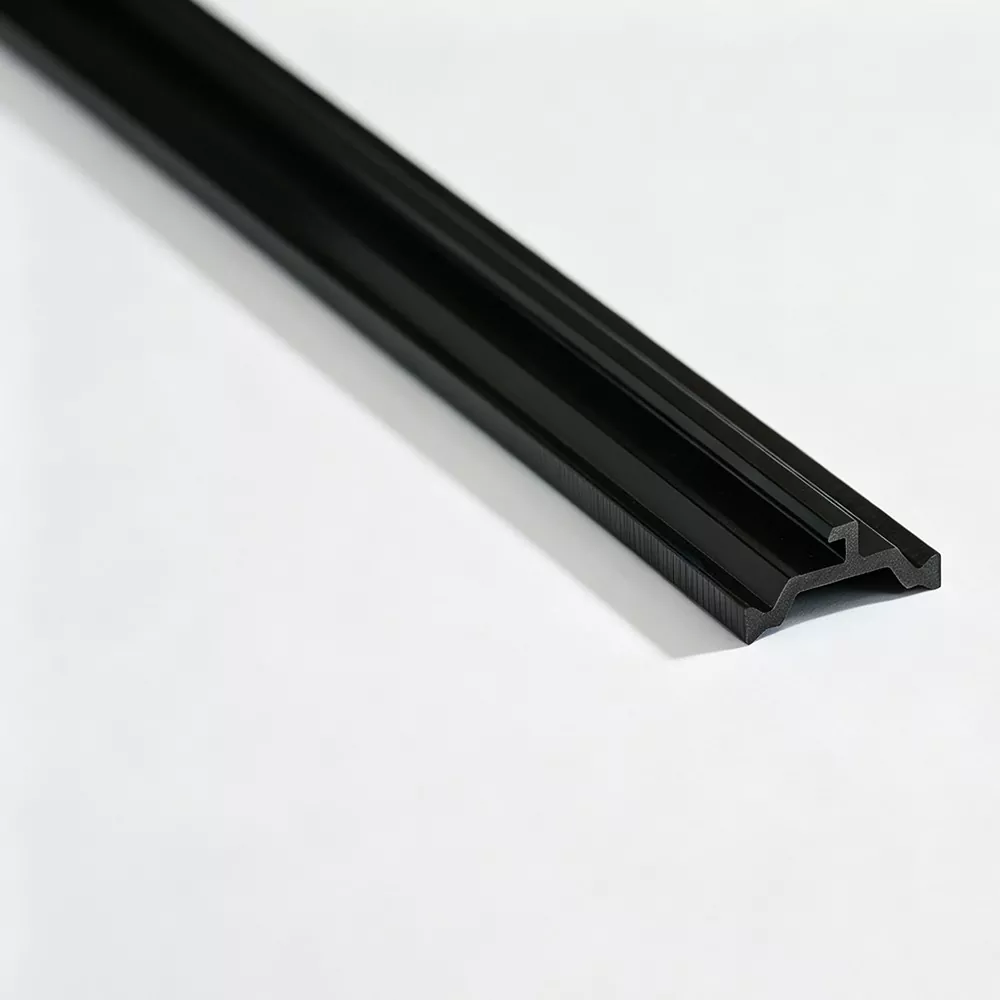
A közös I-Type, C-Type és T-Type szakaszok számos bevált alumínium profilszerkezetet takarnak. Hasznosságuk a felismerhető keresztmetszeti mintákból fakad, nem pedig abból az állításból, hogy egy forma minden rendszerhez megfelelő. A speciális alakú szakaszok akkor relevánsak, ha az alumínium extrudálás különálló üreget vagy reteszelő elrendezést használ.
A tényleges extrudálási geometria köré testreszabott szakaszt lehet kialakítani. A cél nem az öncélú komplexitás létrehozása, hanem az, hogy a polimer profil együtt működjön az alumínium kialakítás által már meghatározott mechanikai felülettel.
Jinxinggyártás előtt át tudja tekinteni a profilrajzot, hogy eldöntse, megfelelő-e egy meglévő metszet, vagy szükség van-e speciális keresztmetszetre.
A keresztmetszet szabályozza, hogy a polimer komponens hogyan lép kölcsönhatásba az alumíniummal. A kis méretváltozások megváltoztathatják a beillesztési erőt, a reteszelési viselkedést és a terheléseloszlást. Gyártási környezetben ezek a különbségek akkor válnak láthatóvá, ha a kezelők nehéz behelyezéssel, helyi repedésekkel, hiányos kapcsolódással vagy inkonzisztens hengeralakítással találkoznak.
A behelyezés során a profilnak szabályozott ellenállási szinttel kell belépnie az alumínium üregbe. A túl kis ellenállás az elégtelen kapcsolódást jelezheti, és a profilt sebezhetőbbé teheti a mozgással szemben. A túl nagy ellenállás növelheti az összeszerelési erőt, és szükségtelen terhelést jelenthet a szakaszon vagy a környező alumínium elemeken.
Ezért fontos a méretkonzisztencia az extrudálás mentén. Egy olyan szakasz, amely egy ponton pontos, de máshol észrevehetően változik, egyenetlen összeszerelési élményt eredményezhet. A szabályozott húzási sebesség, a hűtési feltételek és az alakformálás segít csökkenteni az ilyen típusú eltéréseket.
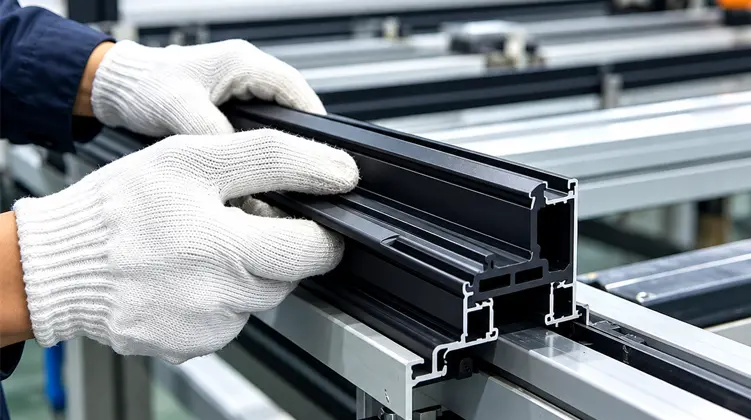
Néhány termikusan törött alumínium rendszer hengerlési eljárást alkalmaz a polimer szakasz mechanikus rögzítésére a profilban. A művelet során a behelyezett alkatrész körül alumínium képződik, és a szerelvény mechanikai terhelést szenved. A polimernek meg kell őriznie sértetlenségét, amíg a reteszelő interfész létrejön.
Az extrudált profilon belüli üvegszálas orientáció itt lényeges. A jól szabályozott extrudálási folyamat célja a szelvény hosszirányú szilárdságának támogatása, miközben biztosítja a határfelületen szükséges keresztirányú nyíró ellenállást. A pontos eredmény az anyagösszetételtől és a feldolgozási körülményektől függ, ezért továbbra is elengedhetetlen a gyártásellenőrzés.
Az összeszerelés során fellépő repedést nem szabad azonnal csak anyagi problémaként kezelni. A lehetséges tényezők közé tartozik a nem megfelelő keresztmetszet, a túlzott interferencia, a hibás horonyméretek, a kedvezőtlen feldolgozási körülmények, az elégtelen hűtésszabályozás vagy az összeszerelési paraméterek, amelyek a profilra koncentrált feszültséget helyeznek.
A teljes interfész vizsgálata hasznosabb, mint egy változó elkülönített megváltoztatása. Az alumínium horony, a polimer szakasz és az összeszerelési folyamat egyetlen mechanikai rendszert alkot.
Tervezési perspektíva:A mechanikai stabilitást az anyagszilárdság, a profilgeometria és a szabályozott összeszerelés kölcsönhatása révén érik el. A jól meghatározott keresztmetszet megkönnyíti a tényezők összehangolását.
A méretstabilitás a nyersanyag állapotával kezdődik, és az extrudáláson, hűtésen, formázáson és vágáson keresztül folytatódik. Ha az egyik szakasz elsodródik, az ütközés később, a profil összeszerelése során jelentkezhet. Ez az oka annak, hogy a folyamatparaméterek hasznosabbak, ha a gyártási szakaszban rögzítik és figyelik őket, és nem csak a végső vizuális ellenőrzésre hagyatkoznak.
A termikusan leválasztott alumínium rendszerek számos építészeti alkalmazásban megjelennek. A szigetelőelem ugyanazt az alapvető funkciót látja el rajtuk – nem fémes elválasztást hoz létre az alumínium elemek között –, de a környező profilgeometria és a mechanikai terhelés eltérő lehet.
Az ablakkeretek és szárnyak elválasztott alumínium részeket használnak, hogy csökkentsék a kereten áthaladó közvetlen vezető utat. A polimer szakasznak stabilnak kell maradnia a hornyon belül a gyártás és a használat során.
Az ajtóprofilok hőelválasztást igényelnek a mechanikai stabilitással együtt, különösen ott, ahol a tok többszöri nyitást, zárást és kezelést tapasztal.
A homlokzati keret tartalmazhat oszlopokat, kereszteket és egyéb elválasztott alumínium elemeket. A profilgeometria rendszerenként eltérő, ezért a szakaszillesztés különösen fontos.
Speciális szakaszok használhatók, ha az extrudálásnak olyan jellegzetes ürege, reteszelőfelülete vagy méretbeli elrendezése van, amely nem illeszkedik egy közös profilhoz.
Az ablakszerelvények általában több alumínium szelvényt és csatlakozást tartalmaznak, így a szigetelőprofilnak követnie kell az egyes tervezett interfészek geometriáját. Előfordulhat, hogy a szárny és a keret nem használ azonos üregeket, és az egyik helyen működő profil nem feltétlenül megfelelő egy másik helyen. Az áttekinthető metszetrajzok segítenek abban, hogy a komponensek kiválasztása az egyes extrudálásokhoz igazodjon.
Az ajtók nagyobb hangsúlyt fektetnek a mechanikai stabilitásra, mivel profiljaikat gyakran kezelik, és ismétlődő mozgásnak lehetnek kitéve. A szigetelő alkatrésznek rögzítve kell maradnia anélkül, hogy repedés vagy méretbeli instabilitás forrása lenne a gyártás során.
A függönyfalak kialakítása gyakran hosszú profilfutást és több szerkezeti interfészt tartalmaz. A méretkonzisztencia az extrudálás során fontossá válik, mivel a hosszú szakaszon ismétlődő kis változások befolyásolhatják az összeszerelési feltételeket. A szigetelőprofilnak is az adott oszlop vagy keresztléc geometriájával kell működnie, nem pedig egy feltételezett általános üreggel.
Az építészeti alumínium rendszerek nem korlátozódnak a szabványos geometriákra. Speciális horony, szokatlan szelvénymagasság vagy eltérő reteszelő elrendezés speciálisan kifejlesztett polimer profilt igényelhet. Ilyen esetekben a fejlesztést az alumínium extrudálásnak és a tényleges összeszerelési sorrendnek kell vezérelnie.
Az extrudálás minőségét a teljes gyártási lánc befolyásolja, nem pedig egyetlen gépbeállítás. Az anyag-előkészítés, az extrudálás, a hűtés, az alakítás és a vágás egyaránt hozzájárul a végleges profilhoz. A fegyelmezett folyamat megkönnyíti a kész méretek és a rögzített gyártási feltételek összekapcsolását.
A PA66 nejlont és üvegszálat az extrudáló rendszerbe való belépés előtt ellenőrizni kell. Az anyagvizsgálat kiterjedhet az olvadékfolyási indexre, az üvegszál-tartalomra és a nedvességtartalomra. Ezek az ellenőrzések gyakorlati kiindulási alapot nyújtanak a folyamatstabilitáshoz, és segítenek azonosítani az anyageltéréseket, még mielőtt az méretproblémává válna.
Több párhuzamos ikercsavaros extrudálósor kombinálható erre a célra szolgáló formákkal és hűtőrendszerekkel, hogy különböző profilgeometriákat készítsenek. Az extrudálási hőmérséklet, a húzási sebesség és a hűtővíz hőmérséklete befolyásolja az anyag áramlását, kilépését a szerszámból és végleges formáját.
Maga a forma fontos része a folyamatnak. Az eszköznek következetesen kell reprodukálnia a tervezett keresztmetszetet, beleértve azokat a kis reteszelő vagy irányító jellemzőket is, amelyek egy egyszerű terméknévből esetleg nem egyértelműek.
Közvetlenül az extrudálás után a forró profil ellenőrzött hűtést és formázást igényel. A túl gyors, túl lassú vagy egyenetlen hűtés befolyásolhatja a méreteket és a felület állapotát. A stabil downstream folyamat segít fenntartani a tervezett szakaszt a gyártási folyamat során.
Az extrudálás a polimeren belüli erősítés orientációját is befolyásolja. A feldolgozási megközelítés célja, hogy támogassa a profil hosszirányú szilárdságát és a keresztirányú nyírási ellenállást a határfelületen. Mivel a szalag behelyezési és hengerlési terhelést szenvedhet, ezek a jellemzők lényegesek az összeszerelési teljesítmény szempontjából.
A gyártási cél tehát több, mint egy vizuálisan helyes keresztmetszet. Megismételhető méretű, stabil felületi minőséggel és a tervezett összeszerelési folyamatnak megfelelő mechanikai jellemzőkkel rendelkező szakasz.
Az ellenőrzés akkor a leghasznosabb, ha a gyártási szakaszok között megoszlik. A végső ellenőrzés megerősítheti, hogy a kész profil megfelel-e bizonyos követelményeknek, de a folyamat közbeni ellenőrzések jobb lehetőséget biztosítanak az elsodródás azonosítására a nagy mennyiségek elkészülte előtt.
A rendszeres gyártásellenőrzések nyomon követhetik a keresztmetszeti méreteket és a felület állapotát a futás során. A folyamatparaméterek rögzíthetők a nyomon követhetőség érdekében, lehetővé téve a méretváltozások áttekintését a gyártási körülmények között.
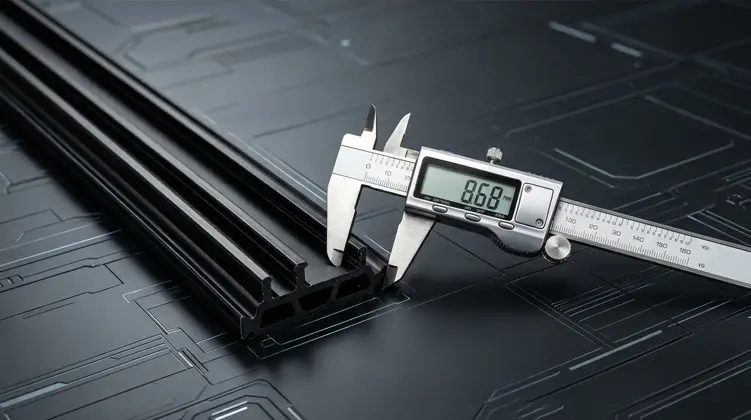
A tipikus szemrevételezéses ellenőrzések a profilfelületre, az élek épségére és a nyilvánvaló hibákra összpontosítanak. A méretellenőrzés a szélességre, magasságra, falvastagságra és a metszetrajz által meghatározott egyéb kritikus jellemzőkre összpontosít.
Az alkalmazandó követelményektől függően a laboratóriumi értékelés kiterjedhet a sűrűségre, Shore-keménységre, hosszirányú szakítószilárdságra, keresztirányú szakítószilárdságra, vízállóságra, termikus öregedési és lineáris tágulási jellemzőkre. A cél a mérhető anyag- vagy készprofil-tulajdonságok összekapcsolása a végső alkalmazásban elvárt feltételekkel.
| Ellenőrzési terület | Tipikus fókusz | Termelési érték |
|---|---|---|
| Nyersanyag | Nedvesség, olvadékfolyási index és üvegszál tartalom | Stabil kiindulási feltételeket teremt az extrudáláshoz. |
| Profil méretei | Szélesség, magasság, falvastagság és kritikus geometria | Támogatja a konzisztens üreges illeszkedést és a reteszelést. |
| Felületi állapot | Látható hibák, élek integritása és folytonossága | Segít azonosítani az extrudálási vagy a későbbi formázási problémákat. |
| Mechanikai tulajdonságok | Hosszanti és keresztirányú szilárdság, keménység | Összeszereléssel és szervizterheléssel kapcsolatos adatokat szolgáltat. |
| Környezeti jellemzők | Vízállóság, termikus öregedés és lineáris tágulás | Támogatja a dimenziók viselkedésének értékelését releváns feltételek mellett. |
Szállítás előtt a kész profilok megjelenése és méretei ellenőrizhetők a gyártási specifikáció szerint. Szükség esetén angol nyelvű vizsgálati jegyzőkönyv is kísérheti az árut, amely egyértelműen rögzíti a mért termék állapotát.
A nyomon követhetőség akkor hasznos, ha egy profil másként viselkedik az összeszerelés során. Ahelyett, hogy minden problémát elszigetelt eseményként kezelnének, a gyártási nyilvántartások lehetővé teszik a szakaszok méreteinek, a folyamatbeállításoknak és az ellenőrzési eredmények együttes áttekintését. Ez precízebbé teszi a műszaki kommunikációt, és segít megkülönböztetni a profilillesztési problémát az összeszerelési folyamattól.
Mielőtt egy profil normál gyártásba kerül, a leghasznosabb információ általában az alumínium-polimer interfészt meghatározó információ. A világos műszaki csomag csökkenti a kétértelműséget, és elegendő kontextust biztosít az extrudálás gyártójának a megfelelő szakasz értékeléséhez.
Az olyan kifejezések, mint az I-Type, C-Type vagy T-Type, hasznosak a termékskála rendszerezéséhez, de nem helyettesítik a műszaki rajzot. Egy hasonló vizuális formájú profil továbbra is eltérő reteszelőmérettel vagy eltérő üreges felülettel rendelkezhet. A név alapú kiválasztás geometriai áttekintés nélkül növeli az összeszerelési nehézségek esélyét.
Az extrudálási profilt az összeszerelési folyamat mellett kell értékelni. Ha az alkatrész várhatóan átmegy egy hengerlési műveleten, akkor a keresztmetszetének kompatibilisnek kell lennie ezzel a terheléssel. Ha a beillesztés szoros, a gyártási paraméterek megváltoztatása előtt felül kell vizsgálni az interferencia és a reteszelés geometriáját.
A hasznos kommunikáció a mérhető információkra összpontosít: rajzok, metszetméretek, szerelési irány, reteszelési geometria és a tervezett alkalmazás. A világos információk lehetővé teszik a gyártó számára, hogy feltevésekre támaszkodva megvitasson egy meglévő szakaszt vagy kidolgozzon egy speciálisat.
Specifikáció ellenőrzési pont:a legfontosabb kérdés az, hogy a polimer profilt az alumínium extrudálás köré tervezték-e. Ha az interfész egyértelműen meghatározott, az anyag-, szerszám- és folyamatdöntések ugyanahhoz a célhoz képest értékelhetők.
A fizikai szállítási formának meg kell egyeznie azzal, ahogyan az alumíniumrendszert a termelési szinten kezelik. Az egyenes szakaszok kényelmesek, ha a gyártósor meghatározott hosszúságú darabokat vág és adagol. A tekercselt szakaszok alkalmasak lehetnek a folyamatos kezelésre és tárolásra tervezett specifikációkhoz.
| Ellátási űrlap | Tipikus hossz | Hasznos Mikor | Kulcsfontosságú szempont |
|---|---|---|---|
| Egyenes csík | 6 méter darabonként | Az extrudálási vonal vagy gyártási folyamat rögzített egyenes hosszúsággal működik. | Erősítse meg a kész alumíniumprofil vágási, kezelési és tárolási követelményeit. |
| Tekercses szalag | 500 méter/tekercs a megfelelő specifikációkhoz | A hosszú folyamatos etetés és a kompakt tárolás előnyös. | Ellenőrizze, hogy a kiválasztott szakasz és összeszerelési folyamat alkalmas-e a tekercses kezelésre. |
A csomagolásnak és kezelésnek meg kell védenie a profilt a deformációtól, a szennyeződéstől és a szükségtelen mechanikai igénybevételtől. A megfelelő módszer függ a metszet alakjától és attól, hogy az anyag hogyan mozog a tárolásból az alumínium összeszerelési folyamatba.
Egyes profilgeometriáknál a tekercselt forma olyan kezelési követelményeket írhat elő, amelyek nem vonatkoznak egyenes hosszokra. Ezeket a követelményeket a tényleges gyártóberendezéssel együtt kell figyelembe venni, nem pedig a profiltervezéstől függetlenül.
A technikai problémákat gyakran könnyebb megoldani, ha a tünetet elválasztják a lehetséges okaitól. Ugyanaz a látható probléma a folyamat több szakaszából is származhat, ezért a hibaelhárításnak az alumínium geometriától a polimer szakaszon át az összeszerelési körülményekig kell haladnia.
| Megfigyelt probléma | Lehetséges áttekinthető terület | Hasznos ellenőrzés |
|---|---|---|
| Nehéz beillesztés | Metszetszélesség, reteszelő funkció vagy alumínium üreg | Hasonlítsa össze a tényleges méreteket a jóváhagyott rajzokkal és tekintse át a beillesztési feltételeket. |
| Repedés összeszerelés közben | Zavar, anyagállapot, geometria vagy folyamatterhelés | Vizsgálja meg együtt a szakaszt, az anyagfeldolgozási nyilvántartásokat és az összeszerelési sorrendet. |
| Nem megfelelő nyírási ellenállás | Anyagerősítés, keresztmetszet vagy reteszelő interfész | Tekintse át a vonatkozó mechanikai vizsgálati adatokat, és ellenőrizze a kapcsolódási geometriát. |
| Változó profilméretek | Extrudálási hőmérséklet, húzási sebesség vagy hűtés | Hasonlítsa össze a folyamat közbeni méréseket a rögzített gyártási paraméterekkel. |
| Laza eljegyzés | Horony méretei, reteszelési forma vagy alulméretezett szakasz | Erősítse meg az üreg geometriáját, és hasonlítsa össze a profil tényleges méreteit a célszelvénnyel. |
Ha a beillesztés szokatlanul nehéznek tűnik, az erő növelése nem mindig a helyes válasz. Az első lépés annak ellenőrzése, hogy a polimer szélessége és reteszelési jellemzői megfelelnek-e az alumínium üregnek. Az eltolódás, a méretváltozás vagy a tervezett és a tényleges horonygeometria közötti eltérés mind növelheti az összeszerelés ellenállását.
A behelyezés vagy hengerlés során fellépő koncentrált igénybevétel következtében repedések keletkezhetnek. Ez összefüggésbe hozható az anyagállapottal vagy az extrudálási stabilitással is. Az ellenőrzött diagnózis összehasonlítja az érintett szakaszt a gyártási mérésekkel és az alumínium interfésszel, ahelyett, hogy bizonyíték nélkül megváltoztatná az anyagminőséget.
A nyírási teljesítmény mind az anyagerősítéshez, mind a felület geometriájához kapcsolódik. Ha a reteszelési terület túl kicsi vagy rosszul illeszkedik, előfordulhat, hogy a mechanikailag erős polimer mégsem éri el a kívánt kapcsolódást. A tesztelést és a méretvizsgálatot ezért együtt kell mérlegelni.
Ez a megközelítés segít az összeszerelési kérdések konkrét mérnöki kérdésekké alakításában. Ez különösen hasznos a profilfejlesztés során, ahol egy dimenzióhoz való igazítás a felület több részét is befolyásolhatja.
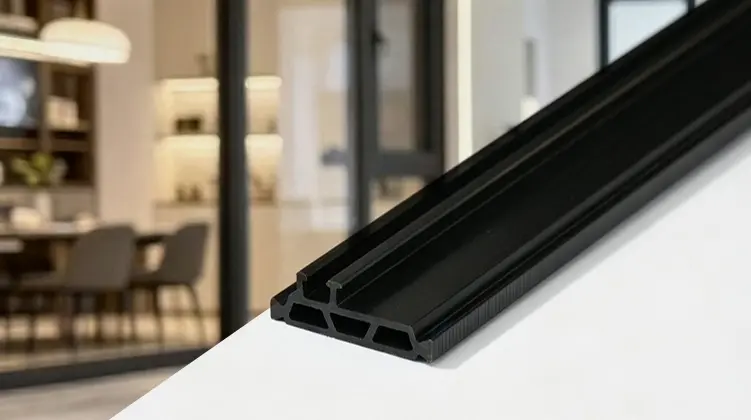
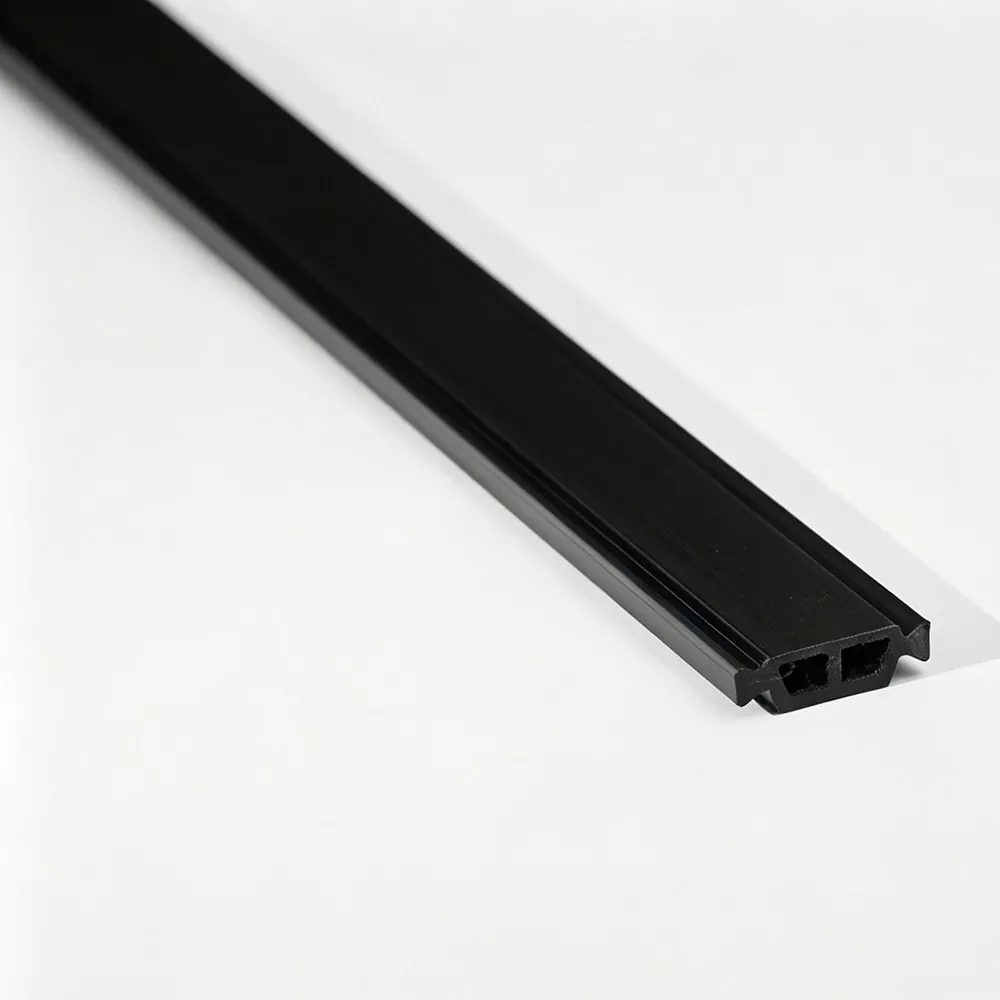
Thermal Break csíkokkülönválasztja a belső és külső alumínium részeket, és csökkenti a közvetlen hőátadást a termikusan törött alumínium profilokon keresztül. A poliamid szakasz nem fémes gátat hoz létre a kereten belül, miközben mechanikai interfészként is szolgál az összeszerelt alumínium profilokhoz.
A mag anyaga 25% üvegszállal erősített PA66 nejlon, amelyet általában PA66 GF25-nek neveznek. A merevítés biztosítja az alumíniumprofilok beillesztéséhez, hengerléséhez és folyamatos rögzítéséhez szükséges merevséget és mechanikai stabilitást.
A kínálatban megtalálhatók az I-Type, C-Type, T-Type és speciális alakú profilok alumínium ablakokhoz, ajtókhoz, függönyfalakhoz és egyéb termikusan leválasztott építészeti extrudáló rendszerekhez.
A gyakori alkalmazások közé tartoznak az alumínium ablakkeretek és szárnyak, alumínium ajtók, függönyfal-oszlopok és keresztlécek, valamint egyéb olyan építészeti alumínium részek, amelyek hőelválasztást igényelnek a belső és külső elemek között.
Igen. Egyedi méretek és keresztmetszetek alakíthatók ki a tényleges alumínium extrudálási geometria körül. A profilrajz az üregméretekkel és a reteszelő szerkezettel gyakorlati alapot ad a metszet kiválasztásához és a szerszámok áttekintéséhez.
Hasznos kiindulópont az alumínium profilrajz, a szükséges szelvényméretek, a reteszelés geometriája, a behelyezési irány, az összeszerelési mód és a fontos tűrések. Minél világosabbak ezek az adatok, annál könnyebben megbizonyosodhat arról, hogy a szabványos szakasz vagy a speciális profil megfelelő-e.
Az egyenes csíkokat darabonként 6 méteres méretben szállítjuk. A megfelelő specifikáció érdekében tekercselt szalagok tekercsenként 500 méteres méretben kaphatók. A legmegfelelőbb forma a metszet geometriától és a gyártás során alkalmazott kezelési módtól függ.
Igen. A technikai segítségnyújtás kiterjedhet a profilrés kialakítására, a szalagbehelyezésre, a hengerlési feltételekre és a gyakori gyártási problémákra, mint például a nehéz behelyezés, a repedés és az elégtelen nyírási ellenállás.
A kész profilok megjelenését és méretét a szállítás előtt megvizsgálják. Az alkalmazandó követelményektől függően a laboratóriumi értékelés kiterjedhet a sűrűségre, Shore-keménységre, hossz- és keresztirányú szakítószilárdságra, vízállóságra, hőöregedési és lineáris tágulási jellemzőkre is.
A hőleválasztás akkor működik a legjobban, ha a polimer komponenst az alumíniumrendszer részeként kezelik, nem pedig cserélhető tartozékként. Az anyag biztosítja a nem fémes gátat, az erősítés mechanikai támaszt, és a keresztmetszet határozza meg, hogy az alkatrész hogyan kapcsolódik az extrudáláshoz. A gyártásellenőrzés ezután egységesen tartja a kívánt geometriát a nyersanyagtól a kész profilig.
Kialakult rendszerek esetén egy megfelelő I-Type, C-Type vagy T-Type szakasz már megfelelhet a szükséges interfésznek. Új vagy szokatlan extrudálás esetén a testreszabott geometria kiértékelhető a rajz, az üregméretek és az összeszerelési módszer alapján. Ez a profil alapú megközelítés a műszaki megbeszéléseket a méretekre, a mechanikai bekötésre és a gyakorlati gyártási feltételekre összpontosítja.
Az építészeti alumíniumgyártók számára egy világos specifikációnak négy elemet kell összekapcsolnia: az alumínium extrudálást, a poliamid szakaszt, a gyártási folyamatot és az alkalmazandó minőségi követelményeket. Ha ezeket az elemeket együtt tekintjük, a kapott profil könnyebben gyártható, összeszerelhető és következetesen ellenőrizhető.
Ossza meg a metszetrajzot, az üregméreteket és az összeszerelési követelményeket, hogy megvitassa a megfelelő szabványos vagy testreszabott PA66 GF25 profilt az Ön termikusan leválasztott alumíniumrendszeréhez.
Lépjen kapcsolatba velünk, hogy megbeszéljük alumínium profil követelményeit