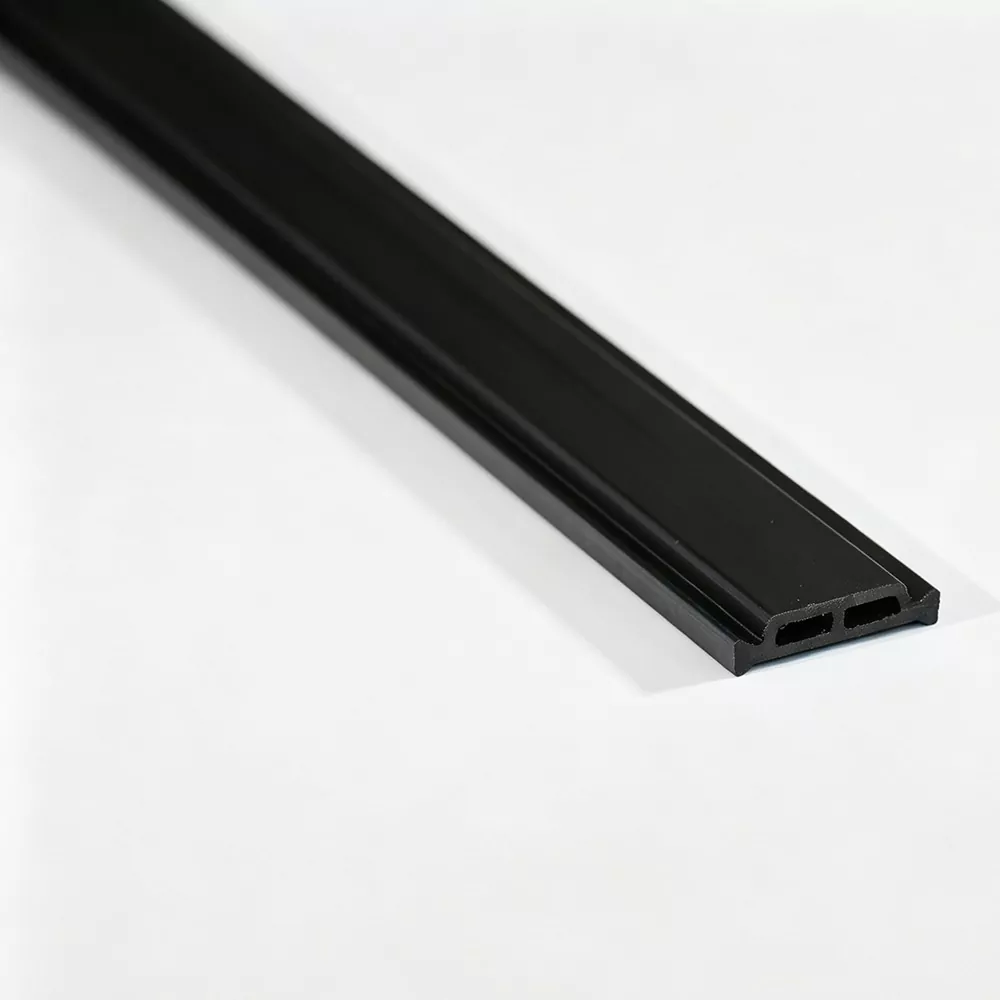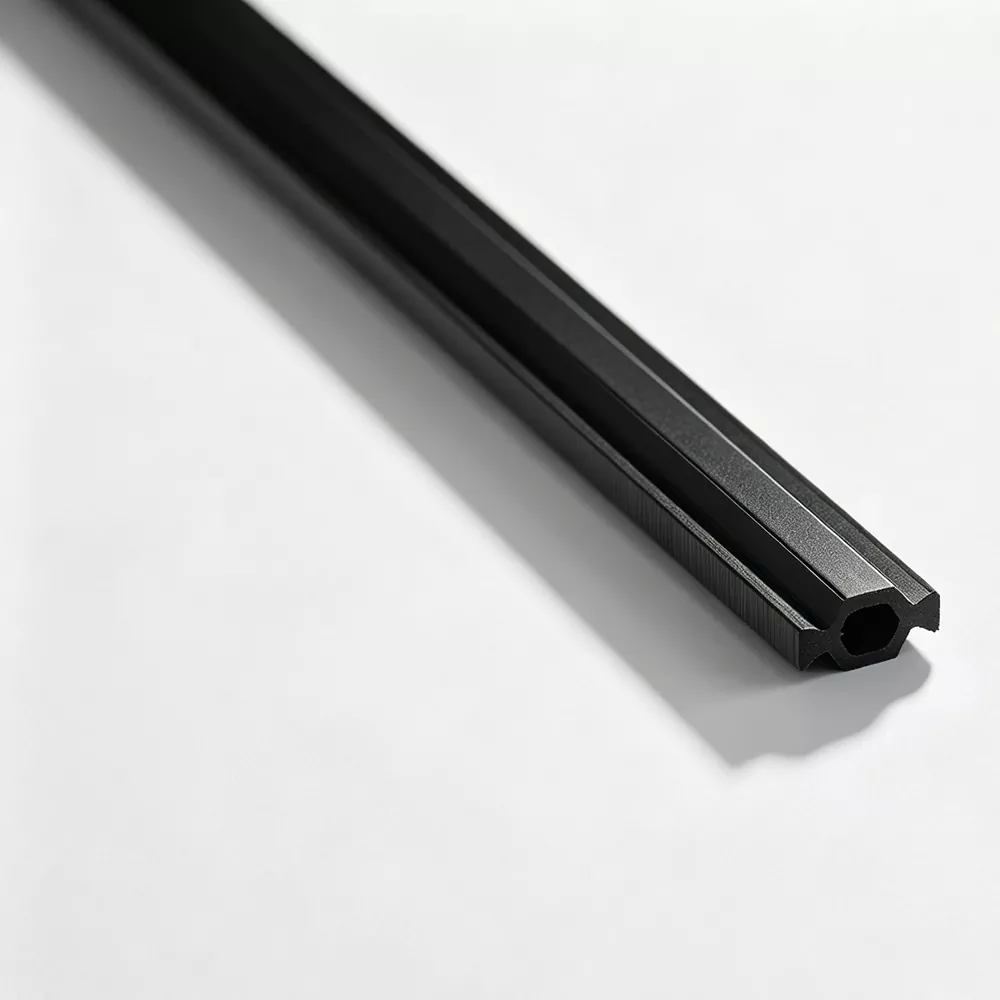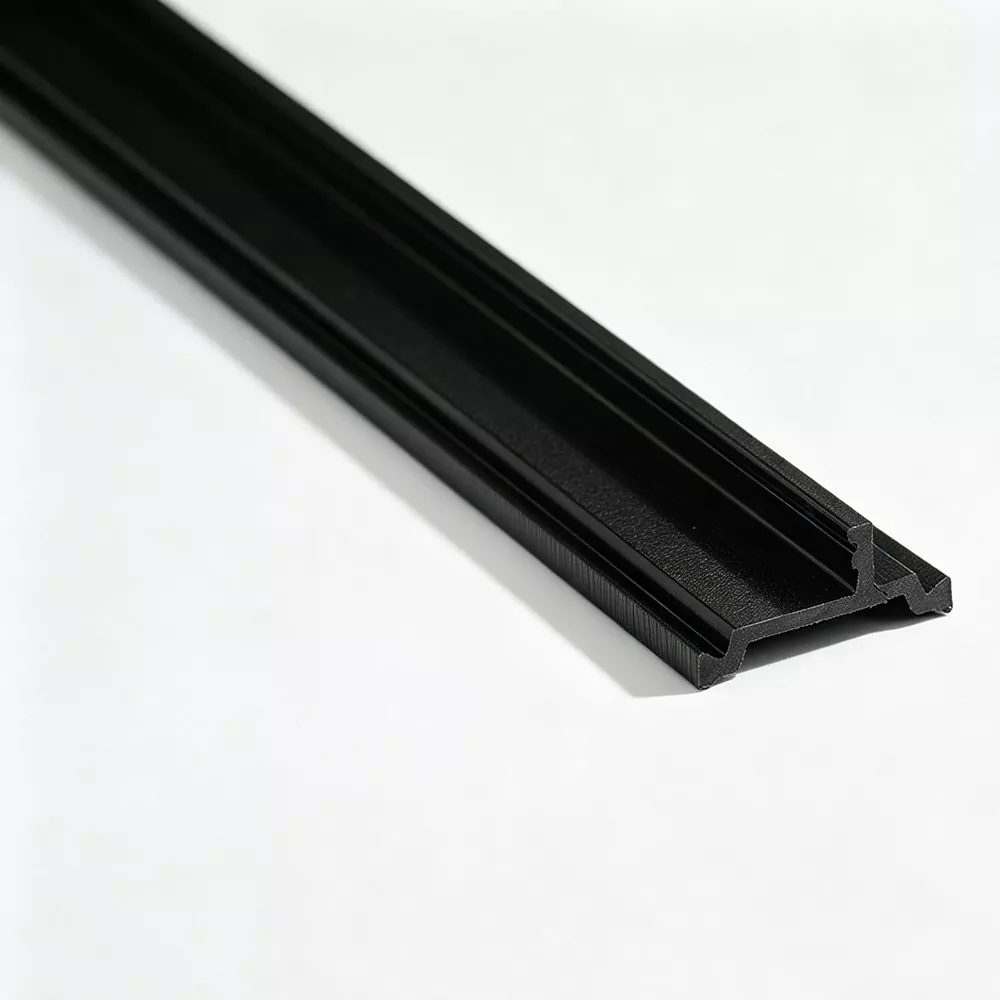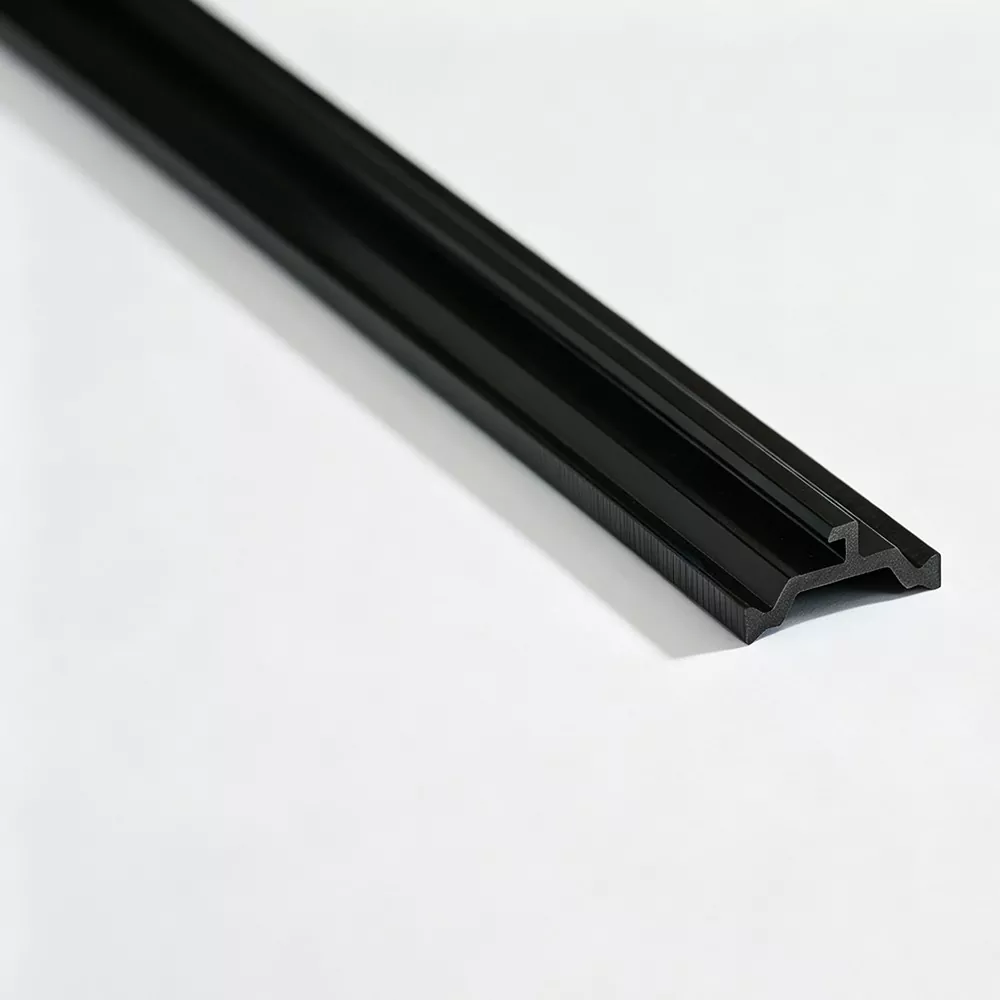
A termikusan törött alumínium keret teljesítménye nem csak a poliamid anyag megválasztásán múlik. A profilgeometria, a megerősítés, a méretszabályozás, az összeszerelési kompatibilitás és az alkalmazási feltételek egyaránt befolyásolják, hogy a szigetelő szakasz biztonságos és működőképes marad-e a gyártás és a szervizelés során.
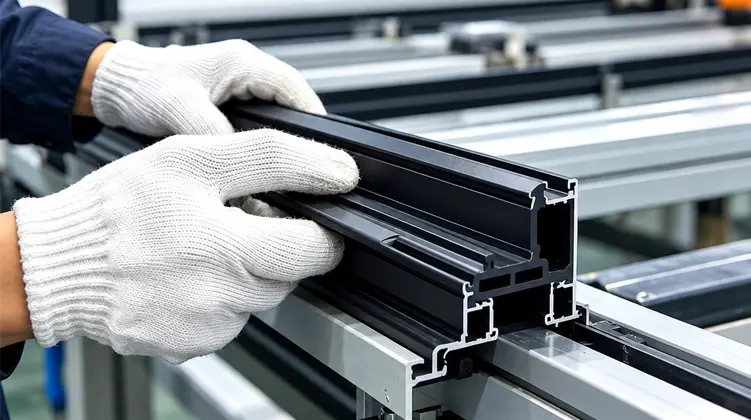
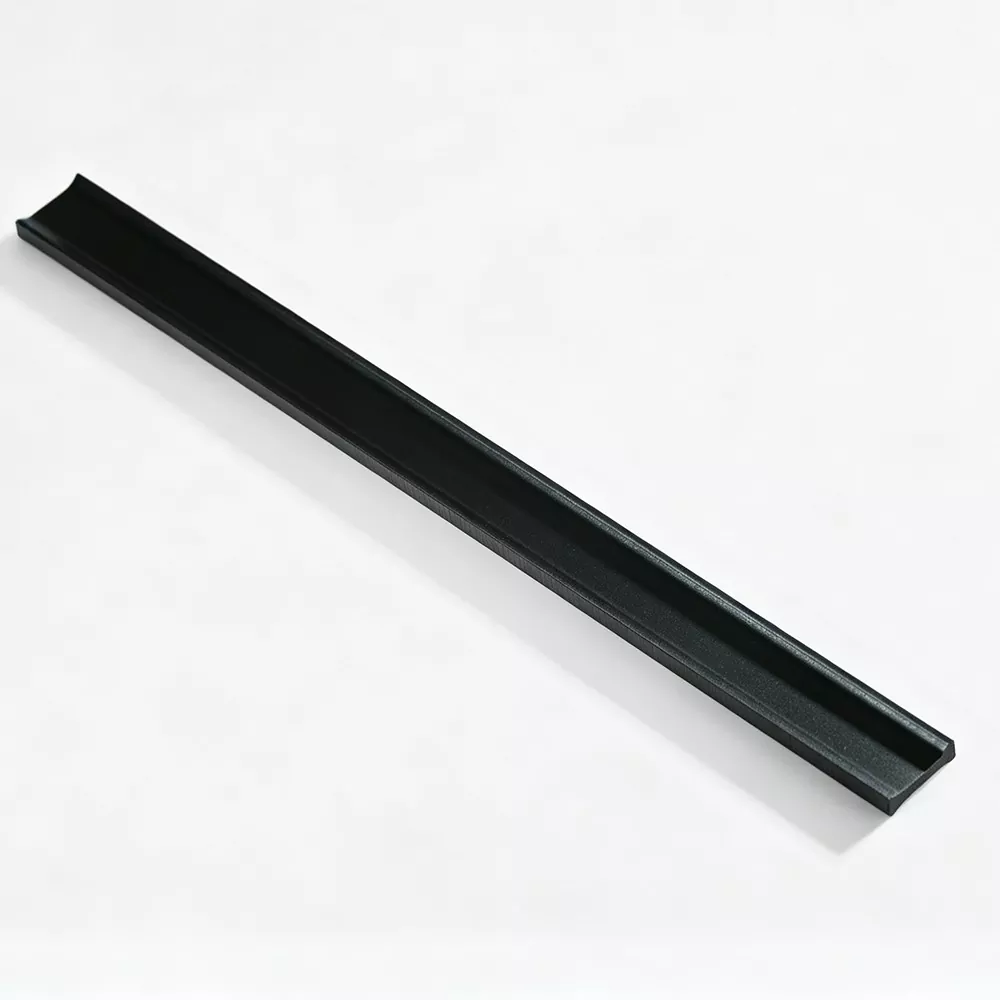
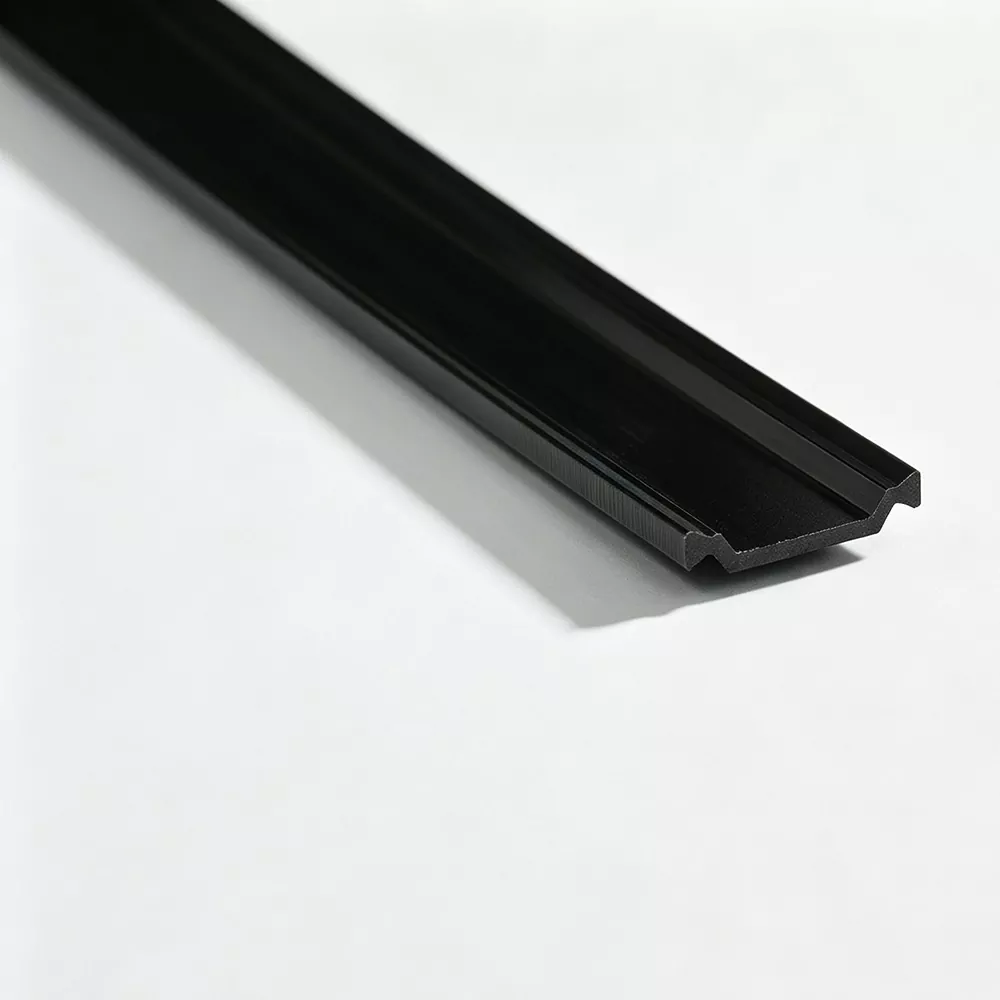
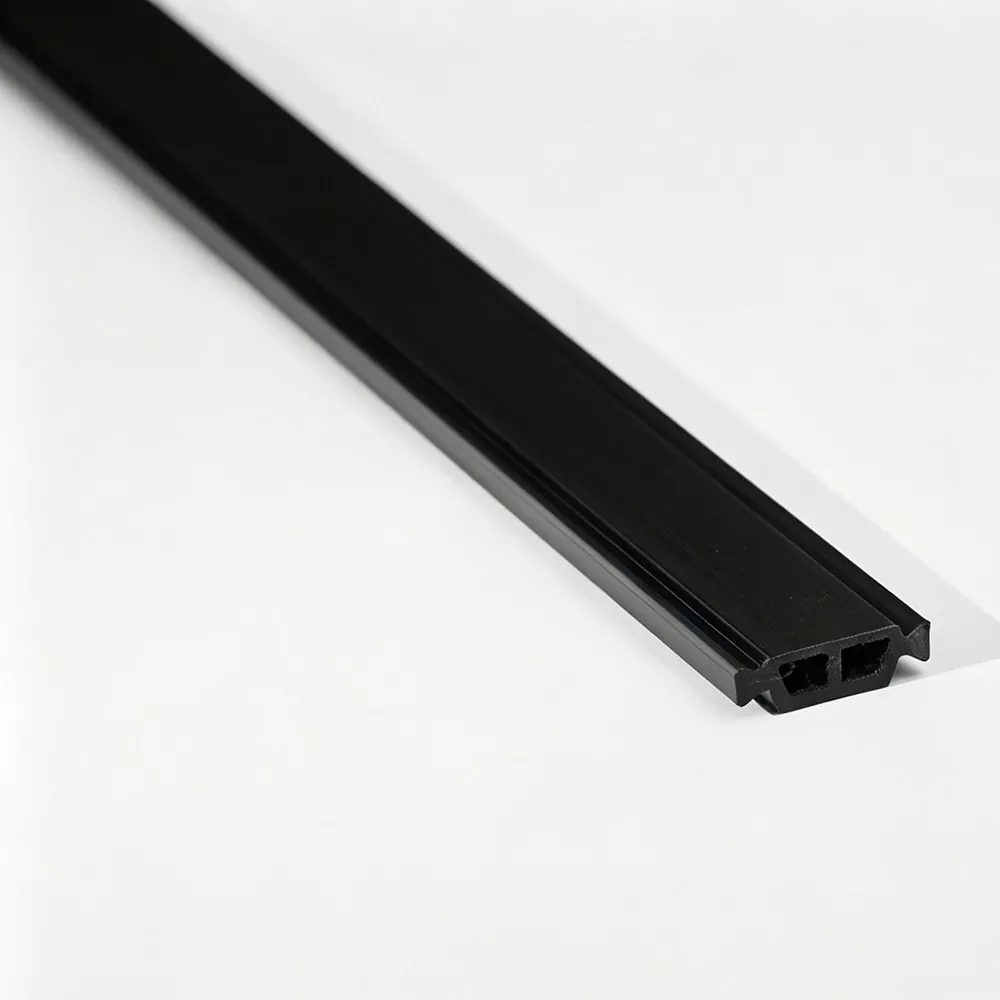
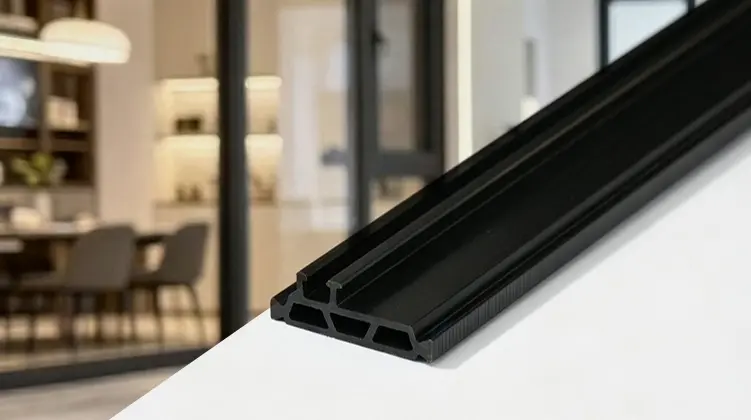
PA66 GF25 hővédő csíkokmegerősített poliamid szigetelőprofilok, amelyek a belső és külső alumínium profilok elválasztására szolgálnak, és megszakítják a közvetlen fém hőátadási útvonalat a termikusan törött kereteken keresztül. A megfelelő szalagnak meg kell felelnie az alumínium extrudálásnak, nem pedig az anyagnév alapján kell kiválasztani. A szélességet, magasságot, vastagságot, a horony geometriáját, a reteszelő szerkezetet, a szükséges szétválasztást és az összeszerelési folyamatot együtt kell figyelembe venni. Az anyagot általában 25% üvegszállal erősítik meg a merevség és a mechanikai stabilitás javítása érdekében. Az építészeti rendszereknél a gyakorlati cél egy olyan profil, amely következetesen behelyezhető vagy hengerelhető, megtartja méreteit és mechanikusan kapcsolódik a környező alumínium profilokhoz.
Tartalomjegyzék
Kattintson az alábbi szakaszra, hogy közvetlenül ráugorjon.
- Miért számít a Thermal Break szakasz?
- Mit jelent a PA66 GF25 a gyakorlatban?
- Hogyan határozza meg az alumínium profilgeometria a szalagot
- Milyen profiltípusokat használnak általában?
- Hol alkalmazzák ezeket a szigetelőprofilokat
- Hogyan befolyásolja az extrudálási folyamat a profil minőségét
- Mit kell ellenőrizni a minőségellenőrzés során?
- Mire kell figyelniük az összeszerelőknek?
- Hogyan készüljünk fel egy új profil kialakítására
- Gyakran Ismételt Kérdések
Miért számít a Thermal Break szakasz?
Az alumíniumot szilárdsága, korrózióállósága, megjelenése és könnyű extrudálhatósága miatt értékelik, de az alumínium is könnyen vezeti a hőt. A termikusan törött kialakítás ezt a jellemzőt úgy oldja meg, hogy az alumínium részeket nem fémes anyaggal választja el.
A termikusan leválasztott ablak-, ajtó- vagy függönyfal-szerelvényben a belső alumínium rész és a külső alumínium rész nem képez egyetlen megszakítás nélküli fémpályát. Ehelyett egy poliamid profil van elhelyezve közöttük. Ez fizikai megszakítást okoz a vezető útban, és támogatja a keret hőelválasztási stratégiáját.
A szalagnak tehát két munkája van, amelyeknek együtt kell működniük. Először is létre kell hoznia a tervezett elválasztást az alumínium alkatrészek között. Másodszor, az összeszerelés és a későbbi használat során mechanikusan kapcsolatban kell maradnia a profillal. Az elválasztást biztosító, de az üregbe nem megfelelően illeszkedő szalag nem praktikus megoldás. Hasonlóképpen, egy méretben illeszkedő, de a behelyezéshez és hengerléshez szükséges mechanikai stabilitás nélküli szalag gyártási problémákat okozhat.
Termikus funkció
A poliamid szakasz megszakítja a közvetlen fém-fém hőátadást a kereten keresztül, és támogatja az alumínium extrudálás általános hőtörési koncepcióját.
Mechanikai funkció
A profilnak illeszkednie kell az alumínium profilokhoz, és ellenállnia kell a behelyezés, hengerlés, alakítás és szervizelés során jelentkező mechanikai igénybevételeknek.
Ezért kell a szalag kiválasztását az alumínium profillal kezdeni, nem pedig a katalógusnévvel. Az üreg, a horony, a reteszelő szerkezet és a szükséges kapcsolódási mélység biztosítja a tényleges mérnöki korlátokat.
Mit jelent a PA66 GF25 a gyakorlatban?
A PA66 a poliamid 66-ra vonatkozik, amely egy mérnöki hőre lágyuló műanyag, amely a szilárdság, a merevség, a méretstabilitás és a mechanikai terheléssel szembeni ellenállás kombinációjáról ismert. A „GF25” jelölés azt jelzi, hogy az anyag 25% üvegszál erősítést tartalmaz. A termikus törésprofilban ezt az erősítést a merevség növelésére és a mechanikai stabilitás javítására használják a megerősítetlen poliamid készítményhez képest.
25% üvegszál erősítés
A megerősített poliamid profilnak meg kell birkóznia az összeszerelés során fellépő erőkkel. Sok termikusan törött alumíniumrendszerben a szalagot az előkészített hornyokba helyezik, majd hengerlési eljárással rögzítik. A megerősítés segít a profilnak stabil formát tartani, amikor mechanikai erőt fejtenek ki az összeszerelési útvonalon.
Az üvegszál az anyag viselkedését is befolyásolja oly módon, hogy a folyamatszabályozás fontossá válik. A száleloszlás és az orientáció befolyásolhatja a hosszirányú szilárdságot, a keresztirányú nyírási ellenállást, a felület megjelenését és a méretkonzisztenciát. A gyártási folyamatnak ezért többet kell szabályoznia, mint önmagában az extrudálási hőmérsékletet.
Méretstabilitás
A hőtörő szalag precíziós profil, nem pedig egyszerű műanyaglap. Szélességének, magasságának, falgeometriájának, reteszelő tulajdonságainak és vastagságának kellően egyenletesnek kell maradnia ahhoz, hogy illeszkedjen az alumínium üreghez. A kis méretváltozások befolyásolhatják a beillesztési erőt, a csatlakozási mélységet és a végső mechanikai csatlakozást.
Az extrudálás, a hűtés és az alakítás körülményei mind hozzájárulnak ehhez a stabilitáshoz. A túl agresszív vagy rosszul kiegyensúlyozott hűtés befolyásolhatja a zsugorodást és a profil alakját. A húzási sebesség a folytonos extrudált szakasz méreteit is befolyásolja. Emiatt a profilgyártás a hő-, sebesség-, szerszám- és hűtési feltételek összehangolt szabályozását igényli.
Hosszú távú mechanikai igényekkel szembeni ellenállás
A termikus törésprofilok hosszú évekig maradhatnak az alumínium keretben. Ebben az időszakban az anyag várhatóan megőrzi kellő mechanikai integritását, miközben ismétlődő környezeti változásoknak van kitéve. A pontos követelmények a vázrendszertől, a helyi klímától, a tervezési szabványtól és a tervezett üzemi feltételektől függenek.
- Merevség:fontos a profil alakjának megőrzéséhez a profil összeszerelése során.
- Méretek konzisztenciája:szükséges az alumínium extrudálással való előrelátható kapcsolathoz.
- Nyírási ellenállás:akkor releváns, ha a szalag az összeszerelés és a profilterhelés által keltett erőknek van kitéve.
- Hőstabilitás:releváns, mert a keret hőmérséklet-változásokat tapasztal a szervizelés során.
- A folyamat konzisztenciája:elengedhetetlen, ha ugyanazt a szalaggeometriát használják ismételt gyártási folyamatok során.
Ezek a jellemzők megmagyarázzák, hogy miért használnak megerősített műszaki polimert az általános műanyag profil helyett. A hőszigetelő szakasznak egy szerkezeti egység részeként kell működnie, nem csupán szigetelő távtartóként.
Hogyan határozza meg az alumínium profilgeometria a szalagot
A sikeres termikus töréstervezés a tényleges alumínium extrudálással kezdődik. Az olyan terméknevek, mint az I-Type, C-Type vagy T-Type, általános szakaszcsaládokat írnak le, de nem helyettesítik a helyes egyezéshez szükséges méretinformációkat.
A leghasznosabb mérnöki megközelítés az alumínium üreg és a poliamid szalag megfelelő méretei összehasonlítása. A kapcsolat a következő tényezőkön keresztül foglalható össze.
| Alumínium profiltényező | Kapcsolódó szalagkövetelmény | Miért számít a mérkőzés? |
|---|---|---|
| Az üreg szélessége | Csík szélessége | A szalagnak túlzott lazaság vagy túlzott behelyezési ellenállás nélkül kell elfoglalnia a tervezett üreget. |
| Az üreg mélysége | Profil magasság | A magasság befolyásolja, hogy a szalag milyen mélyen érintkezik az alumínium résszel. |
| Horony szerkezet | Záró geometria | A reteszelő elemeknek megfelelően kölcsönhatásba kell lépniük az előkészített alumínium hornyokkal. |
| Szükséges elválasztás | A csík vastagsága | A vastagság hozzájárul az alumínium profilok tervezett elválasztásához. |
| Összeszerelési folyamat | Beillesztési és gördülési kompatibilitás | A metszetnek el kell viselnie a kiválasztott gyártási módot anélkül, hogy repedés vagy méretszabályozás elveszne. |
Kezdje rajzzal vagy fizikai profillal
A méretezett alumínium extrudálási rajz adja a legtisztább kiindulási pontot, mert ez mutatja az üreg szélességét, a horony méreteit, a fal geometriáját és a kritikus tűréseket. A fizikai profil akkor is hasznos információval szolgálhat, ha a rajz nem érhető el, vagy ha a tényleges kihúzást ellenőrizni kell.
A fejlesztési munkához a leghasznosabb információk általában a következők:
- Az alumínium üreg szélessége és mélysége.
- A reteszelő hornyok elhelyezkedése és alakja.
- A szükséges hőelválasztás az alumínium szelvények között.
- A tervezett szalag keresztmetszet és mérettűrések.
- A profil behelyezéséhez és rögzítéséhez használt összeszerelési sorrend.
- Bármilyen ismert gyártási probléma, például nehéz behelyezés vagy repedés.
Miért számít a metszet pontossága?
Képzeljen el egy csíkot, amely kissé túl széles az extrudáló üreghez. A beillesztési erő növekedhet, és a telepítőnek vagy a gyártósornak a tervezettnél nagyobb mechanikai nyomásra lehet szüksége. A túl keskeny csík az ellenkező problémát okozhat: nem megfelelő rögzítés vagy mozgás az összeszerelés során.
A magasság és a reteszelés geometriája hasonló módon számít. Egy profil önmagában is jól nézhet ki, miközben mégsem illeszkedik az adott alumínium horonyba. Éppen ezért a termikus törésfejlesztést leginkább illesztett profilrendszerként lehet kezelni.
Tekintse át a rendelkezésre álló poliamid szakaszok választékátaz alumínium profil méreteivel együtt, mielőtt véglegesítené a specifikációt.
Milyen profiltípusokat használnak általában?
A különböző alumínium extrudálási geometriák különböző termikus törésszakaszokat igényelnek. A profilcsaládot általában keresztmetszeti alakja és reteszelési elrendezése alapján lehet azonosítani.
I-típusú profilok
Az I-típusú metszeteket általában egy viszonylag egyszerű termikus elválasztási geometriával társítják. Végső alkalmasságuk az alumínium extrudálás szélességétől, magasságától, horonyelrendezésétől és kapcsolódási körülményeitől függ. Az „én” megjelölést ezért inkább profilcsaládként kell kezelni, semmint univerzális dimenzióként.
C-típusú profilok
A C-típusú szakaszok különböző kapcsolódási geometria körül vannak kialakítva, és ott választhatók, ahol az alumínium extrudálás megfelelő üreget vagy reteszelő szerkezetet használ. A nyílást és az oldalsó jellemzőket gondosan hozzá kell igazítani az alumínium profilhoz.
T-típusú profilok
A T-típusú szakaszokat ott használják, ahol az alumínium extrudálás T-alakú kapcsolódási profilhoz illeszkedő geometriát tartalmaz. A pontos méretek, a vállhelyzetek és a rögzítési részletek határozzák meg, hogy a szalag megfelelően behelyezhető-e és rögzíthető-e.
Különleges alakú szakaszok
Egyes alumíniumrendszerek olyan hornyokat vagy üregeket használnak, amelyek nem illeszkednek a szabványos profilcsaládokhoz. Ilyen esetekben a tényleges extrudálás körül speciális keresztmetszet alakítható ki. A legfontosabb input az alumínium profilrajz vagy magának a profilnak a fizikai mintája, az összeszerelési móddal és a kritikus méretekkel együtt.
Hol alkalmazzák ezeket a szigetelőprofilokat
A termikusan törött alumínium rendszereket számos építészeti alkalmazásban használják. Bár a tervezési cél minden esetben összefügg, a profilgeometria és a mechanikai követelmények a vázszerkezettől függően változhatnak.
Alumínium ablakok
A hővédő profilokat az ablakkeretek és szárnyak belső és külső alumínium részei közé kell beépíteni. A szalag támogatja a termikus elválasztást, miközben mechanikusan rögzítve marad a keretszerkezeten belül.
Alumínium ajtók
Az ajtóprofilok stabil csatlakozást igényelnek, mert a kész egység többszöri nyitást, zárást, kezelést és környezeti hatást tapasztalhat. A termikus törésszakasznak kompatibilisnek kell maradnia a kiválasztott zárási és hengerlési folyamattal.
Függönyfal rendszerek
A függönyfal kerete tartalmazhat oszlopokat, kereszttartókat és kapcsolódó, hővel leválasztott alumínium részeket. A profil méretei jelentősen eltérhetnek az egyes rendszerekben, ezért a geometriai illeszkedés továbbra is elengedhetetlen.
Egyéb építészeti alumínium profilok
A speciális termikusan leválasztott extrudálásokhoz nem szabványos szigetelő szakaszokra is szükség lehet. Az egyedi profilfejlesztés kezelheti a szokatlan méreteket, hornyos szerkezeteket vagy összeszerelési korlátokat.
Az anyagösszetétel és a profilgeometria kiválasztásakor az alkalmazási feltételeket is figyelembe kell venni. Változó hőmérsékletű környezetben telepített keret ismétlődő méretmozgást tapasztalhat, míg a homlokzati rendszer további mechanikai és környezeti igényeket jelenthet.
Fontos megkülönböztetni a szalag hőfunkcióját a kész keret teljes hőteljesítményétől. A szalag megszakítja a közvetlen vezetést az alumínium szakaszon keresztül, de az ablak, ajtó vagy függönyfal végső hőviselkedése az üvegtől, a tömítésektől, a keret geometriájától, a légkamráktól, a csatlakozásoktól és a beépítési részletektől is függ.
Hogyan befolyásolja az extrudálási folyamat a profil minőségét
A hőtörési profil konzisztenciája nagymértékben függ a megerősített poliamid vegyület feldolgozási módjától. A szabályozott gyártási sorrend segít stabilan tartani a keresztmetszetet a nyersanyagtól a kész hosszig.
Anyagkeverés
A PA66 gyantát és üvegszálat az extrudálási folyamat előtt előkészítik és ellenőrzik.
Extrúziós fröccsöntés
A megerősített anyag áthalad a profilszerszámokon, hogy létrehozza a szükséges keresztmetszeti geometriát.
Hűtés és formázás
A hűtési feltételeket és a húzási sebességet szabályozzák a méretek extrudálás utáni stabilizálása érdekében.
Precíziós Vágás
A folytonos profilt a kért szállítási adatlapon vágják vagy készítik elő későbbi felhasználásra.
Nyersanyag-ellenőrzés
A kiindulási anyag közvetlen hatással van az extrudálási viselkedésre. A beérkező PA66 és üvegszálas anyagok olyan jellemzők tekintetében ellenőrizhetők, mint az olvadékfolyási index, az erősítéstartalom és a nedvesség állapota. A nedvességkezelés különösen fontos a poliamid feldolgozás során, mivel a víztartalom befolyásolhatja az olvadék viselkedését és a végső anyag teljesítményét.
Extrudálási hőmérséklet és húzási sebesség
A megerősített poliamidot szabályozott hőmérsékleti körülmények között kell feldolgozni, hogy az olvadék egyenletesen kitöltse a profilszerszámot anélkül, hogy szükségtelen romlást vagy méretbeli instabilitást okozna. A húzási sebesség a profil méretét is befolyásolja, mivel az extrudátum mérete változhat, ahogy lehűl.
Emiatt a hőmérsékletet és a vezetéksebességet koordinált folyamatnak kell tekinteni, nem pedig elszigetelt beállításoknak. Ha egy profil keskeny hornyokat vagy kis rögzítési elemeket tartalmaz, még a méretbeli viselkedés szerény változásai is befolyásolhatják a végső illeszkedést.
Hűtés és formázás
A hűtés a profilstabilitás egyik legfontosabb lépése. A hűtőrendszernek szabályozott módon el kell távolítania a hőt, hogy az extrudált szakasz megtartsa a kívánt geometriát. Az egyenetlen hűtés torzulásához, vetemedéséhez vagy inkonzisztens méretekhez vezethet a profilban.
Üvegszálas orientáció
Az extrudálási folyamat az üvegszál orientációját is befolyásolja. A szabályozott orientáció támogatja a hosszirányú szilárdságot, miközben megtartja a metszetben szükséges mechanikai jellemzőket. Ez különösen fontos azoknál a profiloknál, amelyeknek el kell viselniük a behelyezési és hengerlési erőket.
számára leírt gyártási rendszerJinxingmagában foglalja az anyag-előkészítést, a több párhuzamos ikercsigás extrudálósort, a saját fejlesztésű formákat, a hűtőrendszereket, az alakítást és a darabolást. A folyamat úgy van elrendezve, hogy a fő gyártási szakaszok egy gyártási rendszeren belül maradjanak.
Mit kell ellenőrizni a minőségellenőrzés során?
A termikus törésprofilok minőségellenőrzése hasznosabb, ha a gyártási folyamatra és a késztermékre is kiterjed. A végső ellenőrzés azonosíthatja a hibákat, de a rendszeres folyamat közbeni ellenőrzések korábbi információkat szolgáltatnak a méreteltolódásról vagy a felületi problémákról.
Folyamatban lévő ellenőrzés
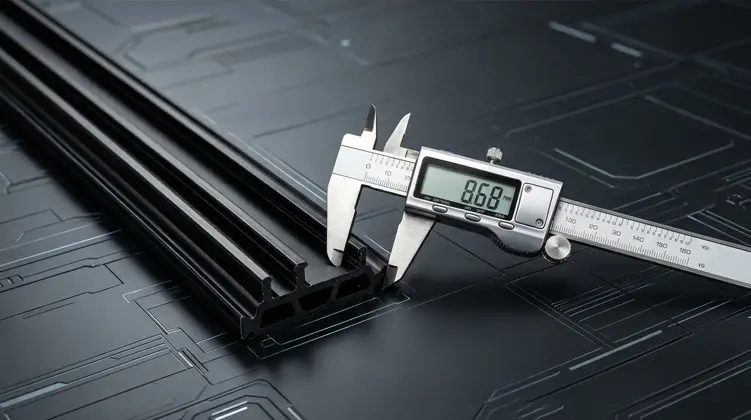
A folyamatos extrudálás során a gyártási minták rendszeres időközönként ellenőrizhetők keresztmetszeti méretek és látható hibák szempontjából. A folyamatparaméterek rögzíthetők is, így a gyártósoron bekövetkezett változások a későbbi méreteredményekhez kapcsolhatók.
- Keresztmetszeti szélesség és magasság.
- Kritikus horony és reteszelési méretek.
- Falvastagság és profilszimmetria, ahol releváns.
- Felületi hibák, deformáció vagy látható repedés.
- Gyártási paraméterek rögzítése a nyomon követhetőség érdekében.
Laboratóriumi értékelés
Az alkalmazandó követelményektől függően a további laboratóriumi értékelés kiterjedhet a sűrűségre, Shore-keménységre, hosszirányú szakítószilárdságra, keresztirányú szakítószilárdságra, vízállóságra, hőöregedésre és lineáris tágulási jellemzőkre.
Ezek a tesztek nem mind ugyanarra a mérnöki kérdésre adnak választ. A húzószilárdság információt nyújt a húzóerőkkel szembeni ellenállásról, míg a keresztirányú szilárdság inkább a profilon keresztül ható feszültségekre vonatkozik. A lineáris tágulás segít a mérnököknek megérteni a hőmérséklet-változásokhoz kapcsolódó méretmozgásokat.
Szállítás előtti ellenőrzés
Szállítás előtt a kész szalagok megjelenése és méretei ellenőrizhetők. Az egyenes profilok darabonként 6 méter hosszúságban készíthetők, míg a megfelelő specifikációk tekercsben is szállíthatók, például 500 méter per tekercsben. A gyakorlati szállítási forma a profilgeometriától és a későbbi szerelési követelményektől függ.
Szükség esetén angol nyelvű vizsgálati jelentés kísérheti az árut. A világos ellenőrzési információk segíthetnek a gyártócsoportoknak ellenőrizni, hogy a kapott profil megfelel-e az egyeztetett specifikációnak.
| Ellenőrzési szakasz | Fő fókusz | Gyártási cél |
|---|---|---|
| Beérkező anyagok ellenőrzése | Anyagállapot és a megerősítés jellemzői | Győződjön meg arról, hogy a kiindulási vegyület alkalmas szabályozott extrudálásra. |
| Folyamat közbeni ellenőrzés | Méretek és felület állapota | Határozza meg a profileltolódást, mielőtt egy hosszú gyártási folyamat befejeződik. |
| Laboratóriumi vizsgálat | Mechanikai, termikus és fizikai jellemzők | Értékelje a tulajdonságokat a vonatkozó műszaki követelményekhez képest. |
| Szállítás előtti ellenőrzés | Megjelenés, méretek és sorrendiség | Feladás előtt ellenőrizze a kész profilt. |
Mire kell figyelniük az összeszerelőknek?
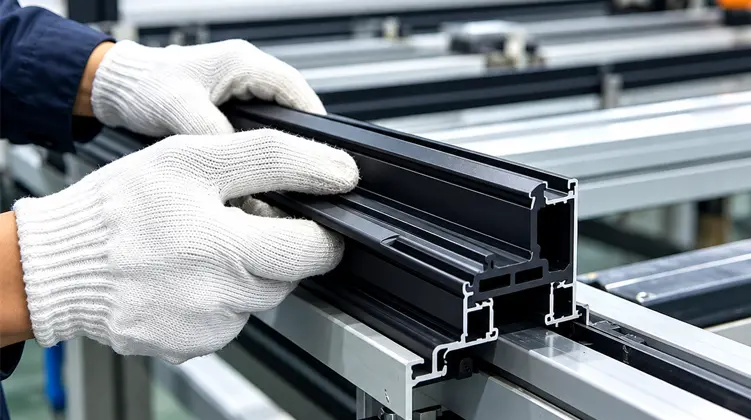
Még egy pontosan extrudált szalag is problémákat okozhat, ha az alumíniumprofil, a szerszámok és az összeszerelési feltételek nem illeszkednek megfelelően. A behelyezést és a hengerlést ezért a profiltervezés részeként kell kezelni, nem pedig különálló, későbbi szempontként.
Beillesztési erő
Az alumínium horonyba túlzott ellenállással belépő szalag méretbeli eltérést, nem megfelelő reteszelési geometriát vagy beállítást igénylő összeszerelési állapotot jelezhet. A nagy behelyezési erő növelheti a profil sérülésének kockázatát, különösen ott, ahol a szakasz keskeny falakat vagy éles reteszelő elemeket tartalmaz.
Repedés összeszerelés közben
A repedést nem szabad automatikusan magának az anyagnak tulajdonítani. A lehetséges okok közé tartozik a túlzott mechanikai erő, a nem megfelelő horonygeometria, a túl szűk méretek, a rossz beállítás vagy a helytelen feldolgozási feltételek. Az alumínium extrudálás és az összeszerelési sorrend együttes áttekintése gyakran eredményesebb, mint a szalag elkülönített vizsgálata.
Nem megfelelő nyírószilárdság
A végső csatlakozásnak ki kell bírnia a kezelésből és szervizelésből származó terheléseket. Ha az összekapcsolt szalag nem biztosít kellő ellenállást az alumíniumprofilok közötti relatív mozgással szemben, a probléma a profilgeometriával, az anyagjellemzőkkel vagy a hengerlési folyamattal kapcsolatos.
Konzisztencia a gyártósoron
Az egyetlen próbaüzem során jól működő profilnak az ismételt gyártás során is következetesen kell viselkednie. A konzisztens szalagméretek megkönnyítik a stabil behelyezési és hengerlési feltételek fenntartását több alumínium extrudálási tételnél.
- Ellenőrizze az alumínium hornyot:győződjön meg arról, hogy az üreg tiszta, méretei megfelelőek és kompatibilisek a szalaggal.
- Ellenőrizze a beillesztés igazítását:az eltolódás növelheti az erőt és károsíthatja a profil élét.
- Ellenőrizze a gördülési feltételeket:győződjön meg arról, hogy a mechanikai eljárás megfelelő a szalag geometriájához.
- A pálya méretének konzisztenciája:összehasonlítja a bejövő és a folyamat közbeni profilméréseket, ha váratlan összeszerelési viselkedés jelenik meg.
Ezek az ellenőrzések különösen akkor hasznosak, ha a prototípus extrudálásról az ismételt gyártásra váltanak át, mivel a kis méretbeli eltérés sokkal észrevehetőbbé válhat, ha sok profilhosszt folyamatosan feldolgoznak.
Hogyan készüljünk fel egy új profil kialakítására
Egy új alumínium extrudáláshoz egy termikus törésszakasz kifejlesztése könnyebb, ha az információkat a szerszámozás előtt rendszerezzük. A cél a poliamid profil és az alumínium profil közötti teljes interfész meghatározása.
A gyakorlati fejlesztési folyamat több szakaszból állhat:
- Tekintse át az alumínium rajzot:azonosítja az üreg méreteit, a horony geometriáját, a falvastagságot és a kritikus tűréseket.
- Erősítse meg a hőelválasztási követelményt:határozza meg a tervezett távolságot a belső és a külső alumínium részek között.
- Határozza meg a szalag keresztmetszetét:meghatározza a szélességet, magasságot, vastagságot, a reteszelés részleteit és minden speciális jellemzőt.
- Tekintse át az összeszerelési folyamatot:erősítse meg a behelyezési irányt, a gördülési módot és a várható mechanikai erőt.
- A termelési viselkedés értékelése:ellenőrizze a méretstabilitást, a felület minőségét és az összeszerelési teljesítményt.
- A gyártási specifikáció véglegesítése:dokumentálja az egyeztetett profilgeometriát, anyagszerkezetet, ellenőrzési pontokat és szállítási űrlapot.
Használja az alumínium profilt fő referenciaként
A profilfejlesztés leggyakoribb hibája az, hogy egy általános szalagmérettel kezdjük, és megpróbáljuk rákényszeríteni az alumínium extrudálást, hogy ennek megfeleljen. A megbízhatóbb megközelítés a fordítottja: kezdje az extrudálást, és határozza meg a szigetelési szakaszt a tényleges interfész körül.
A fizikai alumíniumprofil különösen hasznos lehet, ha az extrudálási rajz nem tükrözi teljes mértékben a gyártási eltéréseket. A rajz és a valós metszet összehasonlítása segít azonosítani a gyakorlati problémákat, mint például a horonymélység, az élsugár vagy a helyi méretkülönbségek.
Tartsa együtt a hő- és mechanikai követelményeket
A szalagot nem szabad termikus leválasztásra tervezni, miközben a mechanikai kapcsolódást utólagos gondolatként kezelik. A két funkció össze van kötve. A vastagabb szakasz megváltoztathatja az üreg kapcsolatát. Az eltérő reteszelési forma megváltoztathatja a beillesztési erőt. A szorosabb illeszkedés befolyásolhatja az összeszerelés viselkedését. A mérnöki döntéseknél ezért a teljes keresztmetszetet kell figyelembe venni.
Az ismételhetőség terve
Egy jó szakasznak nem csak egyszer kell működnie. Következetesen extrudálhatónak, ellenőrzött módon vághatónak vagy tekercselhetőnek kell lennie, szükségtelen deformáció nélkül szállítható, és előre látható viselkedéssel ismételten össze lehet szerelni.
A kifejezés megértése a termékkeresésben
Amikor mérnökök vagy beszerzési csapatok keresnekPA66 GF25 hővédő csíkok, a keresőkifejezés gyakran műszaki követelményt jelent, nem pedig egyetlen univerzális terméket. A „PA66” rész a poliamid családot jelöli, míg a „GF25” a 25%-os üvegszál erősítést. A fennmaradó specifikáció továbbra is az alumínium extrudálásától és a tervezett összeszerelési folyamattól függ.
Emiatt a termékértékelésnek a kulcsszószintről a mérnöki szintre kell lépnie. A műszakilag megfelelő szalagot az anyag, a profilméretek, a reteszelés geometriája, a gyártási konzisztencia és a cél alumínium profillal való kompatibilitás kombinációja határozza meg.
Gyakran Ismételt Kérdések
Mire használhatók a Thermal Break csíkok?
A belső és külső alumínium profilok elkülönítésére szolgálnak, és csökkentik a közvetlen hőátadást a termikusan törött alumíniumprofilokon keresztül. A szalag mechanikus csatlakozást is biztosít az alumínium extrudáláson belül, ha a geometria és az összeszerelési folyamat megfelelően illeszkedik.
Milyen anyagból készülnek ezek a hőszigetelő profilok?
A mag anyaga 25% üvegszállal megerősített PA66 nylon. Ezt a megerősített konstrukciót általában PA66 GF25-nek nevezik, és a merevség, a méretstabilitás és a mechanikai jellemzők alapján választják ki, amelyeket a termikusan törött alumínium rendszerek megkövetelnek.
Milyen profiltípusok állnak rendelkezésre általában?
A gyakori szakaszcsaládok közé tartoznak az I-Type, C-Type és T-Type profilok. Különleges formájú szelvények szokatlan üregméretekkel vagy reteszelési geometriájú alumínium extrudálásokhoz is kifejleszthetők.
Hol használják általában a hőtörési profilokat?
A tipikus alkalmazások közé tartoznak az alumínium ablakok, alumínium ajtók, függönyfalrendszerek, oszlopok, keresztlécek és egyéb olyan építészeti alumínium profilok, amelyek hőelválasztást igényelnek a belső és a külső részek között.
Testreszabható a keresztmetszet?
Igen. Alumínium profilrajz vagy fizikai profil köré testreszabott metszet alakítható ki, figyelemmel a szalagszélességre, magasságra, vastagságra, horonyszerkezetre, reteszelési geometriára és a tervezett összeszerelési módra.
Milyen információk hasznosak egy testreszabott hőszigetelő szalaghoz?
A hasznos információk közé tartozik az alumínium profil rajza vagy fizikai profilja, a szükséges szalagméretek, a reteszelő szerkezet, a célzott hőelválasztás, valamint az összeszerelés során alkalmazott behelyezési vagy hengerlési mód.
Milyen ellátási nyomtatványok használhatók?
A megfelelő specifikációk egyenes szalagok formájában szállíthatók, beleértve a darabonként 6 méteres hosszt, vagy tekercses profilként, például 500 méterenként. A gyakorlati forma a profilgeometriától és a későbbi gyártási folyamattól függ.
Milyen minőségi jellemzőket kell értékelni?
Az értékelés kiterjedhet a profilméretekre, a megjelenésre, a sűrűségre, a Shore-keménységre, a hossz- és keresztirányú szakítószilárdságra, a vízállóságra, a termikus öregedésre és a lineáris tágulási jellemzőkre, a tervezett rendszerre vonatkozó követelményeknek megfelelően.
A technikai segítségnyújtás fedezheti az összeszerelési problémákat?
A műszaki támogatás foglalkozhat a profilrés kialakításával, a szalag behelyezésével, a hengeralakítás körülményeivel és az olyan gyakori problémákkal, mint például a nehéz behelyezés, repedés vagy az elégtelen nyírószilárdság. Az alumínium extrudálási és összeszerelési folyamatának együttes áttekintése segíthet azonosítani a kiváltó okot.
Hogyan hasonlítsák össze a mérnökök a különböző hőszigetelő szalag opciókat?
Hasonlítsa össze az anyagszerkezetet, a profilméreteket, a reteszelés geometriáját, a méretkonzisztenciát, az összeszerelési kompatibilitást, az ellenőrzési megközelítést és a szállítási formát. A legértelmesebb összehasonlítás azon alapul, hogy a szalag mennyire illeszkedik a tényleges alumínium-extrudáláshoz, nem pedig a terméknéven.
Gyakorlati specifikáció ellenőrzőlista
A termikus törésprofil véglegesítése előtt segít a főbb műszaki változók egy helyen történő megerősítésében. Az alábbi ellenőrző lista felhasználható a profil felülvizsgálata, a szállítói kommunikáció, a szerszámok előkészítése vagy a gyártás jóváhagyása során.
- Erősítse meg a PA66 anyagszerkezet és a 25%-os üvegszál erősítés követelményét.
- Mérje meg az alumínium üreg szélességét és mélységét.
- Ellenőrizze a horony alakját és a reteszelés geometriáját.
- Határozza meg a szükséges szalagvastagságot és elválasztási méretet.
- Ellenőrizze a szalag keresztmetszetét a valódi alumíniumprofilhoz képest.
- A gyártás jóváhagyása előtt tekintse át a behelyezési és hengerlési feltételeket.
- Erősítse meg a méretellenőrzési pontokat és az elfogadható tűréseket.
- Ellenőrizze a szükséges egyenes vagy tekercses szállítási formát.
- Dokumentálja az egyeztetett profilrajzot és a kritikus műszaki jellemzőket.
- A nyomon követhetőség érdekében tartsa elérhetővé a gyártási és ellenőrzési nyilvántartásokat.
Ez az ellenőrző lista nem helyettesíti egy adott ablak-, ajtó- vagy homlokzati rendszer műszaki követelményeit. Gyakorlati keretet biztosít annak biztosítására, hogy az anyag- és profilfelületet a gyártás megkezdése előtt meghatározták-e.
A központi ötlet továbbra is egyszerű: a hőtörési teljesítmény a hatékony elválasztással kezdődik, de a megbízható rendszerteljesítményhez megfelelően illeszkedő keresztmetszet, ellenőrzött extrudálás, stabil méretek és kompatibilis összeszerelési folyamat szükséges.
Csíkot kell illesztenie az alumínium extrudáláshoz?
Ossza meg az alumíniumprofil rajzát, a fizikai profil részleteit, a szükséges méreteket és az összeszerelési módszert, hogy felülvizsgálhassa a megfelelő metszetgeometriát az Ön termikusan törött alumíniumrendszeréhez.
lépjen kapcsolatba velünk, hogy megbeszéljük profilkövetelményeit